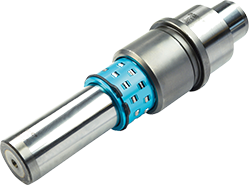
在冲压模具设计中,卸料板导柱是保障卸料板运动精度、提升模具寿命的关键导向部件。其规格的合理选择,不仅关系到冲压件的尺寸一致性,也直接影响模具的维护周期与生产效率。随着高精度、高速度冲压工艺的普及,卸料板导柱规格的标准化与精细化程度正在不断提升。本文从专业角度出发,系统梳理卸料板导柱规格的主要参数、选型逻辑及行业应用趋势。
卸料板导柱主要用于引导卸料板在冲压过程中沿固定方向往复运动,防止因偏载或侧向力导致卸料板倾斜、卡滞。与模架导柱不同,卸料板导柱通常安装在卸料板与下模座或上模座之间,其规格设计需兼顾导向精度、刚性以及安装空间限制。
从结构类型看,常见卸料板导柱可分为直柱式、台阶式和带肩式。直柱式结构简单,适用于行程较短、负载较小的场合;台阶式通过轴肩定位,安装稳定性更好,适用于中等精度要求的模具;带肩式则多用于需要承受较大侧向力的高精度模具。不同结构对应的规格参数体系有所差异,选型时需结合模具整体设计进行匹配。
卸料板导柱规格通常由直径、长度、公差等级、材质及热处理要求等参数共同定义。其中,直径与长度是最基础的尺寸规格。直径系列一般从6mm至40mm不等,常见规格包括8、10、12、16、20、25、30、35等。直径的选择需根据卸料板重量、冲压速度及侧向力大小计算确定,直径过小易导致导柱弯曲,直径过大则增加模具成本与安装难度。
长度规格则与卸料板行程、导柱固定方式及模具闭合高度相关。一般而言,导柱有效导向长度应不小于其直径的1.5倍,以确保导向稳定性。对于高速冲压模具,建议导向长度与直径之比控制在2至3之间,避免因长径比过大而产生挠曲变形。
公差等级是卸料板导柱规格中容易被忽视却至关重要的参数。导柱与导套的配合间隙直接影响导向精度。常见配合等级包括H7/g6、H7/h6等,高精度模具可选用H6/g5或更高等级。配合间隙过大会导致卸料板晃动,影响冲裁间隙均匀性;间隙过小则可能因热膨胀或润滑不良而卡死。
卸料板导柱的材质通常选用高碳铬轴承钢或合金工具钢,如GCr15、SUJ2等。这类材料具有较高的硬度与耐磨性,能够满足长期往复运动的要求。热处理工艺方面,淬火加低温回火是常见方案,硬度一般控制在HRC58至62之间。部分高精度导柱还会进行表面渗氮或镀硬铬处理,以进一步提升表面耐磨性与抗咬合能力。
需要注意的是,材质与热处理规格并非孤立存在。例如,在腐蚀性环境或高温工况下,需选用不锈钢材质或特殊表面涂层。此外,导柱的芯部硬度与表面硬度需合理匹配,以保证整体韧性,防止因冲击载荷导致断裂。
卸料板导柱的安装方式通常分为压入式和可拆卸式。压入式导柱通过过盈配合固定在模板上,适用于批量生产且不需频繁更换的模具;可拆卸式则通过螺钉或卡簧固定,便于维护与更换。选型时需确认模板孔径公差、安装深度及垂直度要求。
在实际应用中,卸料板导柱规格的选型应遵循以下原则:第一,根据冲压吨位与侧向力估算导柱直径,确保安全系数不低于1.5;第二,根据卸料板行程确定导柱长度,保证导向段始终有足够接触面积;第三,根据冲压精度要求选择公差等级与配合间隙;第四,考虑润滑方式与维护周期,选择适当的表面处理规格。
随着冲压模具向高速化、精密化方向发展,卸料板导柱规格正呈现出两个明显趋势。一是标准化程度提高,主流规格逐步向国际标准靠拢,互换性增强,有助于缩短模具设计与制造周期。二是定制化需求增长,针对特定工况的非标规格导柱应用增多,如加长型、微小型及耐高温型等。
此外,数字化设计与仿真技术的普及,使得卸料板导柱规格的选型不再依赖经验公式,而是通过有限元分析优化直径、长度与配合间隙。这有助于在保证导向精度的同时,降低模具整体重量与成本。
综上所述,卸料板导柱规格是一个涉及尺寸、公差、材质、热处理及安装配合的系统性参数体系。合理选型需综合考虑冲压工艺条件、模具结构及维护要求。随着制造技术的进步,卸料板导柱规格的标准化与精细化水平将持续提升,为冲压模具的高效稳定运行提供可靠保障。
 非标产品
 收藏夹
 我的订单
 个人中心
 联系客服
 网站操作指南

 快速报价
 (


 客服微信