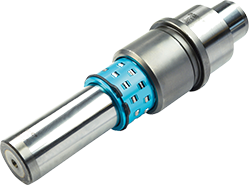
在精密制造领域,有一类部件虽不直接参与成型或切削,却决定了设备能否稳定运行、产品能否达到微米级精度——滚珠导柱便是其中的典型代表。它通过滚动摩擦替代滑动摩擦,为模具开合、自动化模组运动提供高刚性、低阻力的导向支撑。随着下游产业对精度和寿命要求的不断提升,滚珠导柱的技术迭代正悄然加速。
传统导柱多采用滑动配合,依赖油膜润滑,在高速或重载工况下易出现磨损、爬行甚至咬合。滚珠导柱则在内柱与导套之间布置精密钢球,形成滚动接触。其核心优势在于:摩擦系数可降低至滑动导柱的1/50左右,显著减少发热与能量损耗;同时,由于滚动体弹性变形小,导向精度可长期保持在微米级。据行业测试数据,在相同工况下,滚珠导柱的寿命可达滑动导柱的5至10倍,尤其适合高频次、高节拍的自动化生产场景。
滚珠导柱的性能上限,很大程度上取决于材料科学与热处理工艺。目前主流产品多采用高碳铬轴承钢,通过真空脱气、淬火回火等工艺,使表面硬度达到HRC60以上,而芯部保持一定韧性以抵抗冲击。为应对腐蚀性环境,部分高端型号引入不锈钢或表面镀层技术,如类金刚石碳基涂层,可将耐盐雾时间提升至数百小时。此外,钢球的真圆度、直径公差和表面粗糙度均需控制在亚微米级,任何微小偏差都会在长期运行中被放大,导致导向精度衰减。因此,从原材料筛选到成品检测,全流程的精密管控成为行业共识。
为适应不同安装空间与负载需求,滚珠导柱衍生出多种结构形式。例如,带法兰的导柱可直接固定于模板,简化装配;而可调预压型导柱则通过调整钢球过盈量,消除轴向间隙,提升刚性。在微型化趋势下,直径不足10毫米的微型滚珠导柱已应用于半导体封装、医疗机器人等精密设备。另一方面,针对重载场景,多列钢球排列或加大导柱直径的设计可分散载荷,避免局部应力集中。值得注意的是,保持架的设计同样关键——它确保钢球均匀分布,防止相互摩擦,并能在导柱脱离导套时防止钢球脱落。
滚珠导柱最广为人知的应用是冲压模具与注塑模具。在冲压中,它保证上下模精准对中,避免刃口磨损和毛刺产生;在注塑中,它承受侧向力,确保型腔与型芯不偏移。随着自动化产线普及,滚珠导柱已扩展至直线模组、桁架机械手、精密检测平台等领域。例如,在锂电池极片裁切设备中,滚珠导柱支撑裁切刀模高速上下运动,其重复定位精度直接影响极片毛刺尺寸。在3C电子组装中,微型滚珠导柱用于摄像头模组贴合,确保镜头与传感器平行度。可以说,凡是有高精度直线运动需求的地方,几乎都能看到滚珠导柱的身影。
正确选型是发挥滚珠导柱性能的前提。用户需综合考量负载方向、行程长度、运行速度、加速度以及环境洁净度。例如,在无尘车间中,需选用低发尘润滑脂或自润滑保持架;在高速往复运动中,则需关注钢球循环系统的流畅性,避免卡滞。安装时,应保证导柱与导套的同轴度,通常要求不超过0.01毫米。维护方面,定期补充专用润滑脂可有效防止微动磨损,但需避免过量导致阻力增大。当出现异常噪音或精度下降时,往往意味着钢球或滚道已出现疲劳点蚀,此时需成套更换,而非单独替换某一部件。
随着工业4.0推进,滚珠导柱正从被动部件向智能感知单元演进。部分研究机构尝试在导柱内部嵌入微型传感器,实时监测温度、振动和磨损状态,通过数据接口输出健康指标,实现预测性维护。同时,增材制造技术为复杂内部流道设计提供可能,例如在导柱内部集成冷却通道,以控制热变形。在材料端,陶瓷混合导柱(钢球为陶瓷,滚道为钢)已用于高速电机主轴,其密度低、耐高温的特性可进一步降低离心力影响。此外,模块化设计使滚珠导柱与直线导轨、驱动单元快速组合,缩短设备开发周期。
滚珠导柱虽小,却是精密制造体系中不可或缺的一环。其技术演进始终围绕精度、寿命与可靠性展开,而下游产业的升级需求,正推动这一传统部件不断突破物理极限。对于设备设计者而言,深入理解滚珠导柱的机理与选型要点,往往能在成本与性能之间找到更优解。
 非标产品
 收藏夹
 我的订单
 个人中心
 联系客服
 网站操作指南

 快速报价
 (


 客服微信