在模具制造、自动化生产线以及各类精密机械装备中,导柱导套虽然属于基础零部件,却直接关系到整套设备的运动精度、使用寿命与运行稳定性。近年来,随着下游行业对加工精度、生产节拍和可靠性要求的持续提升,导柱导套厂家正经历一轮从材料选型、加工工艺到检测手段的系统性升级。多位行业技术人员在受访时表示,过去以“能用”为标准的供货逻辑正在被淘汰,取而代之的是对配合公差、表面硬度、耐磨性和批次一致性的严苛要求。
传统导柱导套多用于冲压模具、注塑模具等场景,对导向精度的要求相对宽泛。但如今,在新能源电池结构件、精密电子连接器、医疗器械部件以及汽车轻量化零件的大批量生产中,模具的合模次数、导向部件的磨损速率和更换周期都被纳入综合成本核算。一家长期为自动化设备提供配套的采购负责人透露,其所在企业已将导柱导套的更换周期从原来的六个月缩短至三个月评估一次,目的就是避免因导向失效导致产品批量超差。
这种变化传导至导柱导套厂家,最直接的影响是订单结构从“标准件大批量”向“非标定制、小批量、多品种”转变。厂家需要具备快速响应能力,根据客户提供的行程、负载、速度及工作温度等参数,调整导柱的直径、长度、公差带和安装方式。部分厂家还开始提供导套与导柱的成套配对供货,以确保配合间隙在出厂前即达到最优状态。
导柱导套的性能表现,很大程度上取决于材料选择和热处理质量。目前行业内常见的导柱材料包括轴承钢、合金结构钢以及部分不锈钢品种,导套则多采用铜合金、铸铁或钢基粉末冶金材料。不同材料组合对应不同的摩擦系数、抗咬合能力和耐腐蚀性。例如,在高速冲压场景中,钢导柱配铜合金导套的组合能够提供较好的抗磨损性能;而在潮湿或腐蚀性环境中,不锈钢导柱与自润滑导套的搭配则更受青睐。
有经验的导柱导套厂家不再仅仅销售成品,而是向前延伸至选材建议环节。技术人员会依据客户的实际工况,推荐合适的热处理硬度区间。例如,导柱表面硬度通常需要达到一定范围,而芯部则要保持足够的韧性,以避免在侧向力作用下发生断裂。真空淬火、深冷处理、表面渗氮等工艺的应用比例正在上升,这些工艺能够在不显著增加成本的前提下,提升导向部件的尺寸稳定性和耐磨寿命。
导柱与导套的配合间隙通常以微米为单位进行控制。间隙过大,导向精度不足,设备运行时会产生晃动和噪音;间隙过小,则容易因热膨胀或润滑不良导致卡死。因此,高精度外圆磨削、内孔珩磨以及超精加工设备成为导柱导套厂家的核心资产。部分厂家还引入了在线测量系统,在磨削过程中实时反馈尺寸偏差,并自动补偿加工参数。
检测环节同样在发生变化。过去依靠千分尺和塞规抽检的方式,已难以满足批量供货的一致性要求。目前,一些导柱导套厂家开始采用圆度仪、粗糙度仪、硬度计以及三坐标测量机对成品进行全检或高频次抽检。针对导套内孔的圆柱度和直线度,部分企业还定制了专用检具,以模拟实际装配状态下的配合效果。这些检测数据不仅用于出厂判定,也被反馈至加工环节,形成闭环质量控制。
在实际使用中,导柱导套的失效往往并非单纯磨损,而是润滑不良或粉尘侵入所致。因此,越来越多的导柱导套厂家在结构设计上增加了储油槽、润滑孔或自润滑衬层。例如,在导套内壁加工出螺旋形或环形油槽,可以在运动过程中形成均匀油膜,减少金属直接接触。对于多粉尘环境,厂家还会建议客户加装防尘圈或伸缩式防护罩,以延长导向部件的维护周期。
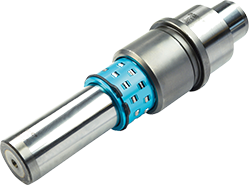
此外,针对高速高频往复运动场景,部分厂家开发了带有保持架的滚珠导柱导套组件,将滑动摩擦转化为滚动摩擦,从而降低温升和磨损。这类产品对安装同轴度和预紧力的要求更高,需要厂家提供详细的技术说明和安装指导。
在原材料价格波动和物流周期不确定的背景下,导柱导套厂家的供应链管理能力愈发重要。常用规格的钢材、铜材需要保持合理库存,而非标材料则需与上游供应商建立稳定的协作关系。同时,面对客户日益缩短的交货期要求,厂家需要优化生产排程,将热处理、磨削、检测等环节的时间压缩到合理范围,又不能牺牲质量。
一些厂家通过模块化生产来平衡效率与柔性。例如,将导柱的半成品按直径和长度系列进行预加工,接到订单后再进行精磨和配对,从而缩短交付周期。这种模式对生产计划和质量追溯提出了更高要求,需要信息化系统的支撑。
综合来看,导柱导套厂家正在从单纯的零部件供应商,转变为客户在导向方案上的技术协作方。下游企业越来越希望厂家能够参与前期设计,提供选型计算、寿命预估和安装维护建议。这种转变意味着,导柱导套厂家的竞争力将不再局限于价格和产能,而是涵盖材料科学、精密加工、检测技术和应用服务的综合能力。
对于采购方而言,在选择导柱导套厂家时,除了关注产品单价,更应考察其质量体系、检测手段和问题响应速度。对于厂家而言,持续投入工艺研发和品控建设,是在精密制造浪潮中保持竞争力的关键。可以预见,未来几年,导柱导套行业将加速分化,具备技术沉淀和协同能力的厂家将获得更多中高端市场的配套机会。
 非标产品
 收藏夹
 我的订单
 个人中心
 联系客服
 网站操作指南

 快速报价
 (


 客服微信