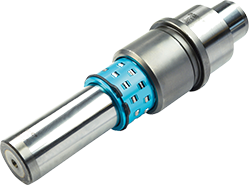
在模具制造领域,导柱导套虽属辅助部件,却承担着保证动定模精准对合、维持间隙均匀、减少磨损的关键功能。一套模具的寿命与制品精度,往往取决于导向系统的配合质量。近年来,随着汽车、电子、医疗等下游行业对精密零件需求持续提升,导柱导套厂家正面临从通用件供应商向精密功能部件解决方案提供者转型的压力与机遇。
过去,部分模具企业采购导柱导套时,主要关注尺寸是否匹配、价格是否低廉。如今,这种观念正在改变。高精度模具对导向部件的同轴度、垂直度、表面粗糙度提出更高要求。以多工位级进模为例,其导柱导套的配合间隙常需控制在微米级,否则在高速冲压过程中容易产生偏载,导致刃口磨损加剧甚至模具失效。
专业导柱导套厂家为此引入精密外圆磨床、内圆磨床以及坐标磨床,通过多道研磨工序保证圆柱度。部分制造企业还采用超精加工技术,使工作表面粗糙度稳定达到镜面级别,从而降低摩擦系数,延长维护周期。精度等级的分化,使得具备稳定微米级加工能力的厂家在高端市场获得更多话语权。
导柱导套的失效形式通常表现为拉伤、磨损或咬合。这些问题的根源,除了配合间隙设计不当,还与材料选择及热处理质量密切相关。目前,行业内常用的材料包括轴承钢、合金工具钢以及渗碳钢等。不同材料对应不同的承载能力和耐磨特性,需要根据模具的工作温度、冲压速度、润滑条件进行匹配。
在热处理环节,真空淬火、深冷处理、表面渗氮等工艺的应用日益普遍。真空热处理可减少氧化脱碳,保证硬度均匀性;深冷处理有助于残余奥氏体转变,提升尺寸稳定性;离子渗氮则能在保持芯部韧性的同时,赋予表面较高的硬度和耐磨性。有经验的导柱导套厂家会针对不同规格产品建立热处理参数数据库,确保批次一致性。
模具行业对导柱导套的需求呈现两极分化。一方面,大量中小模具企业希望缩短采购周期,倾向于选用标准化、系列化的导向部件,以降低库存成本和设计工作量。另一方面,大型精密模具、多腔模具以及特殊工况模具,往往需要非标定制,包括加长型、带法兰型、可拆卸型等结构。
为应对这种趋势,不少导柱导套厂家采取“标准品库存+定制化柔性产线”的组合策略。标准品通过自动化生产线批量制造,保证互换性和交付速度;定制产品则由技术团队介入,从图纸评审、材料推荐到加工工艺制定提供全程支持。这种模式既满足了市场对效率的追求,也保留了应对复杂需求的技术弹性。
能否稳定输出合格产品,检测环节至关重要。正规导柱导套厂家通常配备圆度仪、粗糙度仪、硬度计、三坐标测量机等检测设备,对关键尺寸进行全检或抽检。部分企业还引入在线检测装置,在磨削过程中实时监控尺寸变化,及时补偿砂轮磨损,避免批量超差。
值得注意的是,检测不仅是判定合格与否的手段,更是工艺改进的数据来源。通过对检测数据的统计分析,制造企业可以发现热处理变形规律、磨削烧伤倾向等问题,进而优化工艺参数。这种以数据驱动的持续改进能力,正是专业厂家与普通加工坊之间的本质区别。
当前,导柱导套市场的竞争已不局限于产品本身。越来越多的厂家开始向应用端延伸服务,包括协助客户计算导向间隙、推荐润滑方案、分析失效原因等。在模具试模阶段,技术团队可驻场观察导向部件运行状态,记录温升和磨损情况,为后续优化提供依据。
这种服务模式的转变,反映出导柱导套厂家对自身角色的重新定位:不再只是零部件供应商,而是模具导向系统的合作伙伴。通过深度参与客户的产品开发流程,厂家能够更早发现潜在问题,减少后期修改成本,同时增强客户粘性。
在环保法规趋严和制造业绿色转型的背景下,导柱导套的生产过程也面临新的要求。切削液处理、磨削粉尘收集、热处理能耗控制等环节,都需要投入相应设施和管理措施。部分厂家通过引入干式切削、微量润滑等技术,减少废液排放;通过余热回收装置,降低热处理工序的能源消耗。
此外,延长导柱导套的使用寿命本身也是一种绿色贡献。通过提升耐磨性和抗咬合能力,减少更换频次,可以降低模具维护过程中的材料消耗和停机损失。从全生命周期角度看,高品质导向部件带来的资源节约效应,往往超过其采购成本的增量。
导柱导套虽小,却是模具精度与寿命的重要支撑。面对下游产业升级带来的新要求,导柱导套厂家需要在材料、热处理、精密加工、检测和服务等多个维度持续投入。只有那些能够稳定输出高精度产品、并具备应用技术支持能力的企业,才能在激烈的市场竞争中赢得长期信任。对于模具制造企业而言,选择导向部件供应商时,也应从单纯比价转向综合评估其技术体系与质量保障能力,从而为自身模具品质奠定更可靠的基础。
 非标产品
 收藏夹
 我的订单
 个人中心
 联系客服
 网站操作指南

 快速报价
 (


 客服微信