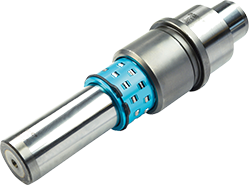
在制造业向高精度、高节拍转型的当下,模具内部的力量控制往往决定了最终产品的成败。冲压过程中,材料回弹、局部变形、模具磨损等问题,长期困扰着工艺工程师。而一种被称为TECAPRES延时氮气弹簧的技术方案,正在为这些难题提供新的解题思路。
与传统氮气弹簧不同,TECAPRES延时氮气弹簧的核心特征在于“延时”二字。它并非简单地在整个行程中输出恒定压力,而是通过内部结构的优化设计,使弹簧在压缩行程的特定阶段保持压力稳定,并在回程阶段实现可控的延时释放。这种特性听起来抽象,但在实际生产中,它直接关系到冲压件尺寸的一致性和模具寿命。
要理解这项技术的价值,需要先回到冲压工艺的一个基本矛盾:材料在成型过程中,既需要足够的压边力来抑制起皱,又需要在拉伸阶段获得均匀的流动空间。传统弹簧或普通氮气弹簧,其压力曲线往往随行程变化而波动,导致压边力在关键阶段出现衰减或突增。而TECAPRES延时氮气弹簧通过内部气室与活塞结构的协同,让压力输出在有效行程内保持平缓,并在回程时延缓释放,从而避免材料因瞬间回弹而产生微裂纹或尺寸偏差。
在汽车覆盖件生产中,这种特性尤为关键。例如,车门内板、发动机罩外板等大型薄板件,对表面质量和尺寸精度要求极高。任何压边力的波动都可能引发滑移线或局部减薄。采用TECAPRES延时氮气弹簧后,模具在拉伸初期能建立稳定的压边力,在成型后期又能平稳卸压,使材料流动更加可控。有工艺人员反馈,在类似场景下,零件合格率得到提升,模具调试周期也有所缩短。
除了汽车行业,电子连接器、电机铁芯等精密冲压领域同样受益。这些场景中,材料厚度往往不足一毫米,对压力变化的敏感度更高。TECAPRES延时氮气弹簧的延时释放功能,可以避免因弹簧回弹过快导致的工件卡滞或变形。同时,其内部结构设计减少了摩擦损耗,使得弹簧在长期高频次运行中仍能保持压力稳定,降低了因弹簧疲劳导致的批次性质量风险。
从模具设计角度看,TECAPRES延时氮气弹簧的引入也带来了新的可能性。传统模具中,弹簧往往需要配合复杂的限位块或缓冲机构来调节压力曲线。而延时氮气弹簧本身集成了压力控制功能,简化了模具结构,减少了零件数量。这不仅降低了模具制造成本,也减少了因多个部件配合间隙而产生的故障点。对于追求轻量化和紧凑化的现代模具而言,这种集成化思路具有现实意义。
当然,任何技术方案都有其适用边界。TECAPRES延时氮气弹簧并非万能,其选型需要根据具体工艺的行程、压力需求、节拍频率进行匹配。例如,在超高速冲压场景中,延时时间的设定需要与冲床运动曲线精确同步,否则可能影响生产效率。此外,氮气弹簧的密封性和温度敏感性也需要在长期使用中加以关注。因此,工艺人员在引入该技术时,通常需要与模具供应商进行充分沟通,通过试模验证来确定最佳参数。
从行业趋势来看,制造业对工艺稳定性和一致性的要求只会越来越高。TECAPRES延时氮气弹簧所代表的,是一种从“被动缓冲”向“主动控制”转变的思路。它不再仅仅是一个提供力量的元件,而是成为工艺参数的一部分,参与到材料成型的全过程。这种转变,与当前智能制造强调的过程可控、数据可追溯的理念不谋而合。
可以预见,随着材料科学和精密加工技术的进步,延时氮气弹簧的性能边界还将继续拓展。未来,它或许能与传感器、控制系统进一步融合,实现压力曲线的实时调节和自适应控制。届时,冲压工艺将不再依赖经验丰富的调试人员反复试错,而是通过可编程的力量输出,直接达成设计意图。对于追求极致效率与品质的制造企业而言,这无疑是一个值得关注的技术方向。
在喧嚣的技术概念之外,TECAPRES延时氮气弹簧的价值其实很朴素:让每一次冲压都更稳定,让每一个零件都更接近设计理想。这或许正是制造业最本质的追求。
 非标产品
 收藏夹
 我的订单
 个人中心
 联系客服
 网站操作指南

 快速报价
 (


 客服微信