在注塑车间轰鸣的机器声中,一套塑胶模具正以每秒数次的频率开合。熔融的塑料被高压注入型腔,冷却、定型、顶出,整个过程如钟表般精准。而在这套精密动作的背后,有一组看似不起眼的零件始终默默承担着导向与定位的重任——它们就是塑胶模导柱导套。
对于非专业人士而言,导柱导套或许只是模具中几根光亮的金属圆柱与圆筒。但在模具工程师眼中,它们是模具的“骨骼”与“关节”,直接决定了模具能否长期稳定地生产出符合尺寸要求的塑件。一旦导柱导套出现磨损、拉伤或配合间隙过大,轻则导致产品出现飞边、偏心,重则造成型腔碰撞、模具报废。因此,从某种意义上说,导柱导套的精度就是模具精度的基石。
塑胶模导柱导套的核心功能是确保动模与定模在合模时能够精确对中。注塑过程中,模具需要承受反复的开合模动作以及注射压力的冲击。如果没有导柱导套的约束,动模和定模之间极易产生横向位移,导致型腔错位。此外,导柱导套还承担着保护型腔、承受侧向力、辅助顶出系统复位等多重任务。在精密模具中,导柱导套的配合间隙通常被控制在微米级别,以保证重复定位精度。
值得注意的是,导柱导套并非孤立工作。它们与模板、导套孔、复位弹簧等部件共同构成一个完整的导向系统。因此,在设计阶段,工程师需要综合考虑模具尺寸、注射机参数、生产节拍以及塑料材料的特性,才能选出最合适的导柱导套规格与布置方式。
导柱导套长期处于摩擦、冲击和腐蚀的环境中,对材料性能要求极高。目前行业主流采用高碳铬轴承钢或合金工具钢作为基材,通过真空淬火与深冷处理,使表面硬度达到HRC58-62,同时保持芯部韧性。为了进一步降低摩擦系数,许多导柱表面会进行镀硬铬或氮化处理,形成一层致密的耐磨层。
导套则多采用铜合金或自润滑复合材料,以提供良好的抗咬合性能。在高速注塑或洁净车间环境下,一些高端模具还会选用陶瓷或工程塑料导套,以避免润滑油污染。材料的选择并非越硬越好,而是需要在硬度、耐磨性、抗冲击性和加工成本之间找到平衡点。例如,对于含有玻璃纤维的工程塑料,导柱导套需要更高的耐磨等级,否则短时间内就会出现明显磨损。
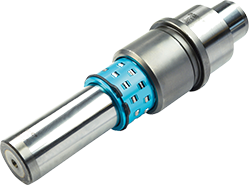
传统的导柱导套采用滑动摩擦配合,结构简单、成本低廉,但在高速或重载工况下容易发热、磨损。为此,滚动导柱导套应运而生。它在导柱与导套之间加入钢球保持架,将滑动摩擦转化为滚动摩擦,摩擦系数可降低一个数量级,同时显著提高导向精度和寿命。不过,滚动导柱导套对安装精度要求更高,且抗冲击能力相对较弱,因此多用于精密、高速的注塑场景。
近年来,一些模具企业开始采用带锥度定位的导柱导套结构。在合模初期,锥面先进行粗导向,随后圆柱面完成精定位,既避免了导柱端部磕碰,又提高了对中效率。此外,可拆卸式导套、带油槽导套等设计也在不断丰富着产品谱系,满足不同模具的个性化需求。
在实际生产中,导柱导套的失效往往不是突然发生的,而是渐进式的。常见的失效形式包括:导柱拉伤、导套内壁磨损、配合间隙增大、导柱弯曲等。这些问题通常源于润滑不足、异物进入、安装垂直度超差或长期超负荷运行。因此,建立定期点检制度至关重要。例如,每生产一定模次后,应检查导柱表面是否有划痕,导套内壁是否出现铜粉堆积,并重新涂抹专用润滑脂。
当发现导柱导套磨损超标时,应及时更换,而不是试图通过调整间隙来“将就”。因为磨损后的导向系统会加速型腔磨损,最终导致产品批量不合格,得不偿失。有经验的模具维护人员还会记录导柱导套的更换周期,以此作为模具整体健康状态的参考指标。
随着注塑产品向微型化、精密化、多腔化方向发展,对导柱导套的精度要求也在不断提升。例如,在医疗耗材、电子连接器等精密注塑领域,模具的重复定位精度需要达到0.005毫米以内,这对导柱导套的圆度、圆柱度和表面粗糙度提出了严苛标准。与此同时,高速注塑机的普及要求导柱导套具备更好的散热性能和抗磨损能力。
另一方面,绿色制造理念正在影响导柱导套的设计。无油润滑、长寿命、可修复成为新的研发方向。一些新型涂层技术如类金刚石涂层、二硫化钼涂层,正在逐步应用于导柱表面,以进一步降低摩擦和磨损。可以预见,未来导柱导套将不再是标准化的通用件,而是与模具整体设计深度耦合的功能模块。
总之,塑胶模导柱导套虽小,却承载着模具精度与寿命的重任。从材料选择到结构设计,从日常维护到失效分析,每一个环节都考验着模具从业者的专业素养。在制造业向高质量发展转型的今天,关注这些“隐形守护者”,或许正是提升模具整体水平的关键一步。
 非标产品
 收藏夹
 我的订单
 个人中心
 联系客服
 网站操作指南

 快速报价
 (


 客服微信