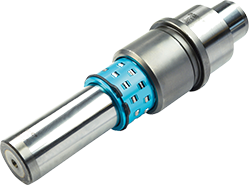
在冲压模具领域,卸料板导柱是保障卸料板运动精度、提升模具寿命的关键导向部件。其规格选择是否合理,直接关系到冲压件的尺寸一致性、模具维护周期以及生产线的稳定性。随着高精度、高速度冲压需求的增长,卸料板导柱规格的标准化与多样化趋势愈发明显。本文从专业角度出发,系统梳理卸料板导柱规格的分类、选型依据、材料与热处理要求、安装配合要点以及行业发展趋势,为模具设计、制造与采购人员提供一份实用参考。
卸料板导柱规格通常从直径、长度、结构形式、配合精度等维度进行划分。常见的直径规格范围从8毫米到40毫米不等,部分重型模具会采用更大直径。长度规格则根据卸料板行程和模具空间确定,一般以5毫米或10毫米为递增单位。结构形式上,主要分为直柱型、带肩型、阶梯型以及带油槽型等。直柱型适用于空间紧凑、导向精度要求中等的场合;带肩型便于轴向定位,安装稳定性更好;阶梯型可兼顾不同配合段的精度需求;带油槽型则有利于润滑脂的储存与分布,适合高速连续冲压。
配合精度方面,卸料板导柱与导套的配合通常采用间隙配合或过渡配合。间隙配合便于装配,但导向精度略低;过渡配合可提高导向刚度,但对加工精度要求更高。不同规格的导柱对应不同的公差等级,设计时需根据冲压速度、板料厚度和模具寿命要求综合选定。
选择卸料板导柱规格,首先要明确模具的工作条件。冲压速度越高,导柱与导套的摩擦热越明显,应优先选用带油槽或自润滑结构的规格,并适当增大配合间隙以补偿热膨胀。板料越厚、冲裁力越大,导柱承受的侧向力也越大,此时应选择直径更大、刚性更强的规格,必要时增加导柱数量以分担载荷。
其次要考虑卸料板的运动行程。行程较长时,导柱的有效导向长度应足够,避免因导向比不足导致卸料板偏摆。一般建议导柱的有效导向长度与直径之比不小于1.5,精密模具可适当提高。此外,模具的闭合高度、安装空间以及导套的规格也需与导柱匹配,形成完整的导向副。
最后要关注模具的维护与更换便利性。标准化规格的导柱互换性好,采购周期短,能有效降低停机时间。对于非标规格,则需权衡设计自由度与后期维护成本。
卸料板导柱的材料通常选用高碳铬轴承钢或合金工具钢,这些材料具有较高的硬度、耐磨性和尺寸稳定性。热处理工艺方面,淬火加低温回火可获得较高的表面硬度和心部韧性,部分规格还会进行表面渗氮或镀硬铬处理,以进一步提升耐磨性和抗咬合能力。
需要注意的是,不同规格的导柱在热处理变形控制上存在差异。细长规格的导柱在淬火时易弯曲,需采用分级淬火或校直工艺;大直径规格则更关注淬透性和心部硬度。材料与热处理的选择应与规格尺寸相匹配,才能保证导柱在长期使用中不出现早期磨损或断裂。
卸料板导柱的安装方式主要有压入式和紧固式两种。压入式适用于过盈配合,安装后无需额外固定,但对孔加工精度要求高;紧固式通过螺钉或压板固定,便于拆卸和调整。无论采用哪种方式,都应保证导柱与模板的垂直度,避免因倾斜导致导向副偏磨。
在使用过程中,润滑与防尘是延长导柱寿命的重要措施。对于带油槽规格,应定期补充润滑脂;对于无油槽规格,可采用油雾润滑或固体润滑涂层。同时,要在导柱端部设置防尘圈或刮板,防止铁屑和粉尘进入配合面。若发现导柱表面出现拉伤或配合间隙明显增大,应及时更换同规格导柱,避免影响冲压件质量。
当前,卸料板导柱规格的发展呈现两个方向。一方面,标准化规格体系日益完善,主流规格的尺寸、公差和材料均有明确规范,便于模具企业快速选型和采购。另一方面,随着精密冲压、多工位级进模和高速冲压的普及,对导柱规格的定制化需求也在增加,例如更长的有效导向长度、更小的配合间隙、更优的润滑结构等。
此外,轻量化和高刚性成为规格优化的重要方向。通过有限元分析优化导柱的截面形状和过渡圆角,可在不增加重量的前提下提高抗弯能力。表面工程技术的进步也为规格性能提升提供了新途径,如类金刚石涂层、陶瓷涂层等,可显著降低摩擦系数,适应无油或微量润滑工况。
综上所述,卸料板导柱规格并非简单的尺寸参数,而是涉及材料、热处理、配合精度、润滑方式和使用工况的系统工程。模具设计与制造人员应结合具体生产条件,合理选择规格,并关注标准化与定制化的平衡,从而提升模具整体性能和生产效益。未来,随着冲压技术向高精度、高速度、长寿命方向发展,卸料板导柱规格体系也将持续完善,为模具行业提供更可靠的导向解决方案。
 非标产品
 收藏夹
 我的订单
 个人中心
 联系客服
 网站操作指南

 快速报价
 (


 客服微信