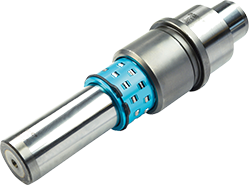
在模具行业,模架用导柱组件常被视为“标准件”,采购清单上往往一笔带过。然而,当冲压速度提升、注塑周期压缩、产品公差收窄时,真正决定模具能否长期稳定运行的,恰恰是这套看似简单的导向系统。它不直接参与成型,却决定了动定模之间的每一次闭合是否精准、每一套模具的维修间隔能否拉长。
模架用导柱组件的核心任务,是在合模过程中承担对中与导向,避免型腔、型芯发生偏移或碰撞。其精度表现并非只取决于导柱本身的直径公差,而是导柱、导套、模板孔三者之间的配合关系。行业内常见的配合方式包括滑动配合与滚动配合,前者结构简单、承载能力较强,后者摩擦系数低、适合高速开合场景,但对安装同轴度要求更高。
在实际生产中,配合间隙过大会导致导向滞后,型腔边缘容易出现偏磨;间隙过小则可能因热膨胀而卡滞,尤其在连续冲压或高温注塑工况下更为明显。因此,选型时不能只看导柱的标称尺寸,而应结合模具温度、开合频率、模板材料热膨胀系数等因素综合评估。部分高精度场景会采用可调式导柱结构,通过后期微调补偿磨损与热变形带来的偏差。
导柱组件长期承受往复摩擦与侧向力,表面硬度与芯部韧性必须兼顾。常见的材料路径包括轴承钢、合金工具钢以及表面渗氮处理等。渗氮层可以在保持芯部韧性的同时提升表面耐磨性,但渗层深度与均匀性直接影响使用寿命。若热处理控制不当,导柱表面可能出现软点,运行一段时间后便会出现拉伤,进而污染导套内壁,形成恶性循环。
导套方面,铜合金镶嵌石墨结构在无油或微油工况下具有一定优势,能够形成自润滑转移膜;而钢制导套则更适合高刚性、高负载场景,但需要配套稳定的润滑供给。值得注意的是,导柱与导套的硬度并非越高越好,二者需要形成合理的硬度梯度,避免出现“硬碰硬”导致的早期咬合。
在许多模具故障案例中,导柱组件的失效并非源于材料缺陷,而是润滑管理缺位。润滑不足会迅速升高摩擦热,使局部间隙发生变化;润滑过量则可能吸附粉尘,形成研磨膏效应。合理的做法是根据开合频率设定润滑周期,并选用与导套材料相容的润滑介质。
防护同样关键。冲压环境中的金属碎屑、注塑环境中的粉尘与脱模剂残留,都可能进入导柱导套配合面。加装防尘圈、采用带储油槽的导套结构、在模板上设计排屑槽,都是延长维护周期的有效手段。对于高速冲压模具,部分方案还会引入独立的导柱冷却或吹气结构,以减少热积累。
模架用导柱组件的选型,通常需要回答几个问题:模具的开合速度与负载方向如何?工作温度范围是多少?预期维护周期与停机成本有多高?在这些条件明确之后,再确定导柱直径、配合等级、材料组合与润滑方式。对于多工位级进模,导柱组件的数量与布局还需与模板刚性匹配,避免局部应力集中。
维护层面,建议将导柱组件的检查纳入模具定期保养清单,重点关注配合间隙变化、表面拉伤、润滑残留物状态以及导套内壁的磨损均匀性。一旦发现单侧磨损或异常发热,应追溯安装同轴度与模板孔位置度,而非简单更换配件。
随着模具向高速、高精密、长寿命方向演进,模架用导柱组件正从通用标准件转向场景化匹配。一方面,材料与表面处理技术持续细化,针对不同工况的复合涂层与梯度结构逐渐增多;另一方面,数字化手段开始介入导柱组件的寿命管理,通过记录开合次数、负载曲线与维护记录,辅助判断更换节点。
可以预见,未来的导柱组件竞争不会停留在尺寸精度层面,而是围绕“配合系统稳定性”展开。谁能更好地理解模具运行的真实工况,谁就能在精度保持与维护成本之间找到更优平衡。对于制造现场而言,重新审视这套基础组件的工程价值,或许比追逐单一参数突破更具现实意义。
 非标产品
 收藏夹
 我的订单
 个人中心
 联系客服
 网站操作指南

 快速报价
 (


 客服微信