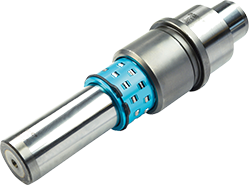
在精密模具与自动化装备的导向系统中,滚珠导柱是一类以滚动摩擦替代滑动摩擦的核心功能部件。它通常由导柱体、滚珠保持架与导套组合使用,通过钢球在导柱与导套之间的循环滚动,实现低阻力、高刚性的直线导向。对于冲压模具、注塑模具、精密夹具以及部分自动化搬运机构而言,滚珠导柱的精度保持性直接影响成型件质量与设备运行稳定性。
传统滑动导柱依靠导柱与导套之间的面接触实现导向,摩擦系数较高,在高速或高频往复工况下容易产生磨损与温升。滚珠导柱则将面接触转化为点接触,钢球在导柱外圆与导套内孔之间形成滚动副,摩擦系数可显著降低。这一结构带来的直接好处是:启动力小、运动平稳、磨损分布更均匀,并且在预紧条件下仍能保持较低的摩擦阻力。
滚珠导柱的典型结构包括带滚道槽的导柱体、保持架以及若干精密钢球。保持架的作用是约束钢球间距,使载荷均匀分布,同时避免钢球相互碰撞。导套内孔通常经过精密研磨,与导柱外圆形成配合间隙或预紧配合。根据应用场景不同,滚珠导柱可分为独立式、可拆式以及带法兰安装形式,以满足不同模架与设备的安装需求。
滚珠导柱的材料选择需要同时考虑芯部韧性、表面硬度与尺寸稳定性。常用的导柱材料包括高碳铬轴承钢、合金工具钢以及部分渗碳钢。高碳铬轴承钢经过整体淬火与低温回火后,可获得较高的表面硬度与接触疲劳强度,适合承受反复滚动载荷。渗碳钢则通过表面渗碳处理,在保持芯部韧性的同时提升表层耐磨性,适用于承受一定冲击载荷的工况。
钢球作为滚动体,其材料通常选用高精度轴承钢球,要求具有严格的尺寸公差、球形误差与表面粗糙度。保持架材料则需兼顾强度与自润滑性能,常见的有工程塑料、铜合金以及部分复合材料。在高速或高温环境中,保持架的热稳定性与耐磨性尤为关键,否则可能因保持架变形导致钢球卡滞或运行阻力上升。
滚珠导柱的性能差异,很大程度上取决于热处理工艺的控制水平。淬火温度、保温时间、冷却速度以及回火参数,都会影响材料的组织状态与残余应力分布。对于高碳铬轴承钢,通常采用淬火加低温回火,使组织转变为回火马氏体,从而获得高硬度与尺寸稳定性。若淬火冷却不均,可能产生变形或开裂;若回火不足,则残余奥氏体过多,长期使用后尺寸可能发生变化。
渗碳处理则需要在控制碳势的气氛中进行,使碳原子渗入表层,形成一定深度的硬化层。硬化层过浅,承载能力不足;过深则可能增加脆性。因此,渗碳工艺需要根据导柱直径、载荷条件与配合要求进行参数匹配。部分高端应用还会采用表面强化处理,如氮化或物理气相沉积涂层,以进一步降低摩擦系数并提升抗咬合能力。
滚珠导柱的导向精度不仅取决于自身制造精度,还与导套的配合状态密切相关。配合间隙过大,会导致导向刚性不足,在侧向力作用下产生偏移;预紧力过大,则会增加滚动阻力,加速钢球与滚道的疲劳磨损。工程实践中,通常根据载荷方向、运动速度与精度要求,选择合适的配合等级与预紧方式。
在精密模具中,滚珠导柱往往成对使用,并通过模架上的安装孔进行定位。安装孔的平行度、垂直度以及孔距误差,都会影响导柱的实际工作状态。因此,在装配环节需要采用精密测量手段,确保导柱与导套的同轴度满足设计要求。对于需要频繁拆装的模具,还应考虑导柱的互换性与重复定位精度。
滚珠导柱在长期使用后,可能出现磨损、点蚀、保持架变形或钢球失效等问题。润滑状态是影响寿命的重要因素。润滑不足会导致金属直接接触,产生粘着磨损;润滑过量则可能增加运动阻力并吸附灰尘。因此,应根据运行速度与温度选择合适粘度的润滑剂,并定期检查润滑状态。
防尘与密封同样不可忽视。在冲压或成型环境中,金属碎屑、粉尘或脱模剂残留可能进入滚动界面,造成异常磨损。加装防尘圈或采用密封结构,可以有效延长维护周期。当出现导向精度下降、运行阻力增大或异常噪音时,应及时检查滚道表面与钢球状态,必要时更换保持架或整套导柱组件。
随着精密制造与自动化装备的发展,滚珠导柱的应用场景正在从传统模具向更多领域延伸。在精密夹具、检测设备、电子组装设备以及医疗仪器中,滚珠导柱凭借低摩擦、高刚性与长寿命的特点,成为直线导向的常见选择。与此同时,对导柱的轻量化、耐腐蚀性与无尘化要求也在提升,推动材料与表面处理技术持续演进。
从工程视角看,滚珠导柱并非简单的标准件,而是涉及材料、热处理、精密加工与装配工艺的系统性部件。只有在选型、安装与维护各环节都给予足够重视,才能充分发挥其导向精度与寿命优势,为精密制造提供稳定支撑。
 非标产品
 收藏夹
 我的订单
 个人中心
 联系客服
 网站操作指南

 快速报价
 (


 客服微信