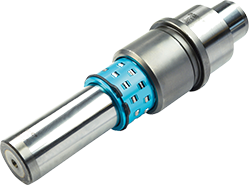
在整车制造的冲压车间与注塑车间里,模具导柱往往是最不显眼的零件之一。它不像模具型腔那样直接决定产品形状,也不像氮气弹簧那样提供显性的力输出,但它却以极低的间隙配合和持续的运动精度,支撑着每一套模具在数十万次甚至上百万次开合中的稳定运行。当汽车覆盖件对尺寸公差的要求不断收紧,当高强钢和铝合金板材的成形工艺日益复杂,导柱这一基础零部件的技术内涵正在被重新审视。
汽车模具导柱的核心作用,是保证动模与定模在合模过程中保持精确的相对位置。在冲压模具中,导柱需要承受侧向力、卸料力以及板材成形过程中产生的偏载;在注塑模具中,导柱还要应对热膨胀带来的配合间隙变化。与普通工业模具相比,汽车模具的导柱面临三个显著差异:一是模具尺寸大、重量重,导柱需要具备更高的刚性和抗弯能力;二是生产节拍快,连续冲压或注塑对导柱的耐磨性和散热性提出更高要求;三是车型生命周期内模具往往需要多次维修和调试,导柱的互换性和可维护性直接影响停线时间。
从工艺链的角度看,导柱并不是一个孤立的零件。它与导套、模架、模板、紧固件共同构成一套导向系统,任何一个环节的配合偏差都会在长期运行中被放大。因此,讨论汽车模具导柱,不能只看单件精度,还要看整个导向链路的系统性匹配。
汽车模具导柱常用的材料包括轴承钢、合金结构钢和渗碳钢等。不同材料对应不同的热处理路径,而热处理质量往往决定了导柱在高速运动下的表面硬度和芯部韧性。以渗碳淬火为例,表面获得高碳马氏体组织以提高耐磨性,芯部保持低碳马氏体以吸收冲击载荷,这种梯度结构在汽车冲压模具中较为常见。
需要注意的是,材料选择并非硬度越高越好。过高的表面硬度可能带来脆性风险,尤其是在模具存在较大偏载或冲击的情况下,导柱表面可能出现微裂纹。合理的做法是根据模具类型、板料强度、冲压速度和预期寿命,匹配相应的材料与热处理组合。近年来,部分导柱产品开始采用表面涂层技术,如类金刚石涂层或氮化处理,以进一步降低摩擦系数、提升抗咬合能力,但这些技术的实际效果仍取决于前道热处理质量和后续装配精度。
导柱与导套之间的配合间隙,是衡量导向系统精度的关键参数。间隙过小,摩擦热积聚可能导致咬死;间隙过大,则无法有效约束模具的侧向位移。在汽车模具中,间隙设计需要综合考虑模具温度、运动速度、润滑方式和材料热膨胀系数。例如,在注塑模具中,模具温度可能达到一百摄氏度以上,导柱与导套的热膨胀差异会改变实际间隙,因此选型时不能仅依据常温下的尺寸配合。
更值得关注的是精度保持性。导柱在长期运行后,表面磨损、润滑膜破裂或微动磨损都可能导致间隙扩大。对于汽车覆盖件模具而言,间隙变化会直接反映在制件毛刺、尺寸波动和模具异响上。因此,一些整车厂和模具厂开始将导柱的磨损监测纳入预防性维护体系,通过定期检测配合间隙和表面状态,判断是否需要更换或修复。
汽车模具导柱的常见失效模式包括表面拉伤、咬合、弯曲变形和疲劳断裂。表面拉伤多与润滑不足或异物进入有关;咬合则往往发生在配合间隙过小、表面粗糙度不匹配或材料互溶性较强的情况下;弯曲变形通常源于模具偏载或导柱长径比过大;疲劳断裂则与应力集中、材料内部缺陷或热处理不当相关。
针对这些失效模式,工程上的应对策略是多层次的。在设计端,通过优化导柱直径、长度和布置位置,降低单根导柱的侧向载荷;在制造端,控制热处理变形和磨削精度,保证配合面的几何公差;在使用端,建立润滑管理和定期检测制度,避免因润滑失效导致的连锁损伤。值得注意的是,导柱失效往往不是单一因素造成的,而是设计、制造、装配和使用多个环节偏差累积的结果。
汽车模具导柱的检测通常涵盖尺寸精度、形位公差、表面硬度、硬化层深度和表面粗糙度等项目。对于高精度导柱,圆度、圆柱度和直线度的检测尤为关键,因为这些参数直接影响配合间隙的均匀性。部分制造企业开始引入在线测量和数字化追溯系统,将每一批次导柱的检测数据与模具编号关联,以便在出现质量问题时快速定位。
从供应链角度看,导柱作为模具标准件,其交付周期和质量稳定性直接影响模具制造进度。汽车模具项目往往周期紧、变更频繁,导柱供应商需要具备快速响应能力和一定的库存柔性。同时,随着模具出口和跨国协作的增多,导柱的规格体系、材料标准和检测规范也需要与国际接轨,减少因标准差异带来的适配成本。
汽车轻量化趋势推动了高强钢、铝合金和碳纤维复合材料的应用,这些材料在成形过程中对模具导向系统提出了新挑战。高强钢冲压时侧向力更大,要求导柱具备更高的抗弯强度和耐磨性;铝合金板材则容易产生粘着磨损,对导柱表面处理提出更低的摩擦系数要求。此外,多工位级进模和热成形模具的普及,也使导柱面临更高温度和更复杂载荷的工况。
可以预见,汽车模具导柱的技术演进将围绕材料梯度化、表面功能化和检测智能化展开。它不再只是一个按图加工的标准件,而是需要与模具设计、工艺参数和维护策略深度协同的关键节点。对于整车厂和模具企业而言,重新认识导柱在工艺链中的位置,或许比单纯追求单件精度更有实际意义。
 非标产品
 收藏夹
 我的订单
 个人中心
 联系客服
 网站操作指南

 快速报价
 (


 客服微信