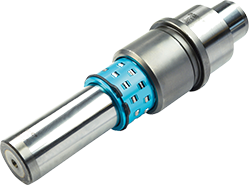
在冲压模具的导向系统中,人们习惯将注意力集中在上下模座之间的主导向组件上,而位于卸料板区域的导柱往往被视为辅助结构。然而,当冲压节拍提升至每分钟数十次、模具连续运行数万次之后,卸料板导柱的定位精度与磨损状态,会直接影响到卸料动作的平稳性、制件表面的完整性以及模具整体的维护周期。从工程视角重新审视这一组件,其价值远不止于“辅助导向”四个字所能概括。
冲压完成后,卸料板需要将制件或废料从凸模上脱离。这一动作看似简单,实则涉及复杂的力传递过程。卸料板在弹簧或氮气弹簧的作用下产生卸料力,该力通过卸料板导柱传递至导向孔,再由导向孔约束卸料板的运动方向。若导柱与导向孔的配合间隙过大,卸料板在运动过程中会产生微小的横向偏移,这种偏移在单次冲压中可能仅表现为制件边缘的轻微毛刺,但在连续作业中会逐渐累积为卸料板倾斜、导向孔偏磨,最终导致卸料不畅甚至制件变形。
模具卸料板导柱的核心功能,正是在这一短行程、高频次的往复运动中维持稳定的导向约束。与主导向导柱相比,其行程更短、承受的侧向力更小,但对运动重复精度的要求并不低。尤其是在多工位级进模中,卸料板导柱的数量往往较多,各导柱之间的平行度与位置度共同决定了卸料板的整体运动姿态。任何一个导柱的磨损或松动,都可能打破这种姿态平衡,引发局部卸料力分布不均。
卸料板导柱的磨损主要发生在导向配合面。由于卸料动作频率高、润滑条件相对有限,导柱表面与导向孔之间容易形成边界摩擦状态。长期运行后,导柱表面可能出现均匀磨损、偏磨或拉伤。均匀磨损通常表现为配合间隙增大,导向精度下降;偏磨则往往与安装垂直度偏差或卸料板受力不均有关;拉伤则多因润滑不足或异物进入配合面所致。
针对这些磨损形态,工程实践中形成了若干预防性设计思路。其一,在导柱表面采用耐磨涂层或表面强化处理,以降低摩擦系数并提升抗磨粒磨损能力。其二,在导向孔内设置润滑槽或储油结构,改善高频往复运动下的润滑持续性。其三,通过合理布置导柱数量与位置,使卸料板受力更加均衡,减少单根导柱的偏载风险。其四,在模具维护规程中将卸料板导柱的配合间隙检测纳入定期检查项目,而非仅在出现卸料异常时才进行排查。
值得注意的是,卸料板导柱的失效往往不是孤立事件。当导柱磨损导致间隙增大后,卸料板的运动精度下降,可能进一步引发导向孔磨损加剧、卸料弹簧偏载、制件压痕等一系列连锁反应。因此,从失效预防的角度看,卸料板导柱的维护应当被纳入模具整体精度管理体系,而非作为单独的易损件对待。
在传统的模具设计分工中,卸料板导柱常由结构设计人员根据经验选取,其规格、数量与布置方式缺乏系统的精度校核。随着冲压件精度要求的提升和模具寿命预期的延长,这种粗放式的选型方式正在发生变化。越来越多的模具设计流程开始将卸料板导柱纳入导向系统的整体精度链进行分析,考虑其与主导向组件、卸料板结构刚度、卸料力分布之间的耦合关系。
这一转变的背后,是对模具精度形成机制的更深理解。模具的最终成型精度并非仅由凸凹模的制造精度决定,而是由包括卸料板导柱在内的所有导向环节共同保障。卸料板导柱虽然不直接参与成型,但它决定了卸料板在每一次冲压循环中的复位精度,进而影响到制件在模具中的定位稳定性。在精密冲压领域,这种间接影响往往成为制约制件一致性提升的隐性因素。
从产业配套的角度观察,模具卸料板导柱的供应形态也在发生变化。过去,这类组件多以标准件形式按规格采购,用户关注的重点是尺寸是否符合图纸。如今,部分配套方开始提供包含材料选择、热处理状态、表面处理方式在内的技术方案,并配合模具使用工况给出配合间隙建议。这种从“卖零件”向“提供导向功能保障”的转变,反映出模具配件供应链与模具制造需求之间的协同正在加深。
在实际生产中,卸料板导柱的更换决策往往依赖操作人员的经验判断,缺乏量化的检测依据。较为科学的做法是建立基于配合间隙测量的更换标准。例如,在模具定期保养时,使用塞规或内径千分尺检测导向孔的磨损量,结合导柱外径的实测值计算实际配合间隙,当间隙超过设计允许上限的一定比例时,即纳入更换计划。这种基于数据的维护策略,可以避免因导柱过度磨损引发的突发性卸料故障,也有助于减少不必要的提前更换。
此外,卸料板导柱的更换还应关注批次一致性。同一模具上多根导柱若分批更换,可能因新旧导柱的磨损程度差异导致卸料板受力不均。因此,在条件允许时,建议对同一卸料板上的导柱进行成组更换,以维持导向系统的整体协调性。
综合来看,模具卸料板导柱虽处于模具结构的辅助位置,却承担着脱模精度保障的关键职能。对其导向机理、磨损规律与维护策略的深入理解,有助于将模具精度管理从成型区域延伸至脱模区域,形成更为完整的精度控制链条。在冲压工艺向高节拍、高一致性方向演进的背景下,这一组件的工程价值值得被重新评估。
 非标产品
 收藏夹
 我的订单
 个人中心
 联系客服
 网站操作指南

 快速报价
 (


 客服微信