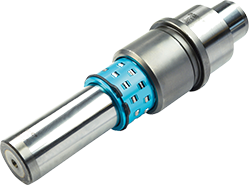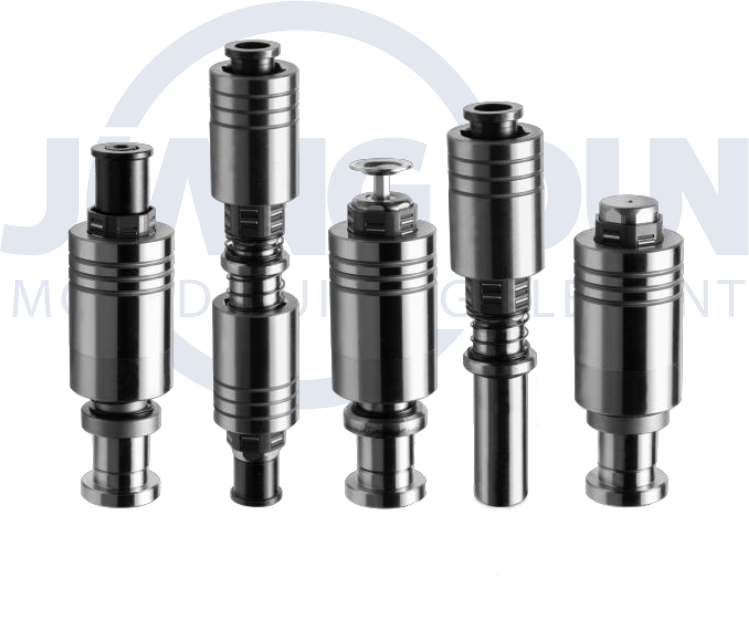
在塑胶模具的成本结构中,导柱导套往往只占很小一部分。长期以来,这类零件被归入辅助标准件的范畴,采购时按模架规格配套,设计时按手册选型,关注度远低于型腔、浇口和冷却系统。然而,随着注塑件向薄壁化、高外观、高尺寸一致性方向演进,以及多腔模具和高速成型工艺的普及,导柱导套在成型质量中的作用正在被重新审视。它所承担的已不只是开合模的导向功能,而是分型面贴合精度、型腔对中一致性和模具寿命的重要保障。
塑胶模具的导柱导套与冲压模具存在明显差异。注塑过程中,模具要承受反复的开合模动作、熔体压力带来的胀模力以及温度周期变化。导柱导套的配合间隙如果偏大,动模与定模在合模瞬间会产生微小错位,这种错位直接反映在分型面贴合状态上。对于外观件而言,分型面错位会形成段差、飞边,后续修整成本上升;对于精密结构件而言,型腔错位会导致壁厚不均,进而影响收缩行为和尺寸稳定性。
更隐蔽的影响来自磨损的累积。塑胶模具通常追求长寿命运行,导柱导套在数十万次甚至上百万次开合模后,配合表面会出现磨损。磨损初期表现为间隙增大,操作者往往难以察觉,但成型件的批次一致性已经开始漂移。当间隙扩大到一定程度,导向功能弱化,拉伤、咬合风险上升,严重时可能造成导柱弯曲或导套碎裂。因此,把导柱导套视为一次性配套件,忽略其磨损管理,实际上是在为后续质量波动埋下隐患。
塑胶模导柱导套的选材需要同时考虑硬度、耐磨性和抗咬合能力。常见方案中,导柱多采用轴承钢或合金钢经淬火处理,导套则根据使用场景选择铜基合金、自润滑材料或经表面处理的钢件。材料匹配的核心在于避免同种材料直接对磨,降低咬合倾向,同时在摩擦副之间形成稳定的润滑转移层。
表面处理工艺的选择同样需要结合成型工况。在干燥、洁净的注塑环境中,润滑脂的保持能力决定磨损速率;在含玻纤或阻燃填料的塑胶成型中,粉尘和腐蚀性气体可能加速导向面劣化。部分高节拍模具开始采用耐磨涂层或固体润滑方案,以减少停机维护频次。需要指出的是,表面处理并非越厚越硬越好,过高的表面硬度若缺乏韧性支撑,可能在冲击载荷下产生微裂纹,反而缩短使用寿命。
塑胶模导柱导套的结构形式多样,常见的有直导柱、带肩导柱、锥面定位导柱以及带储油槽的导套等。不同结构对应不同的对中需求。对于多腔模具,导柱数量、布置位置和配合等级需要与型腔排布协同考虑,避免因导向点分布不合理导致合模力不均。对于深腔模具,导柱的有效导向长度和插入顺序会影响合模过程的平稳性,设计时需保证导向先于型芯进入型腔。
近年来,部分模具开始引入独立导向组件与模架导向分离的思路,将导向功能从模架标准配置中解耦,以便在维护时单独更换,减少对模架本体的影响。这种变化反映出行业对导柱导套全周期维护成本的关注正在提升。
实际生产中,导柱导套的选型容易陷入两个极端。一是过度追求低采购成本,选用配合公差控制不严的通用件,导致装配后需要额外修配,反而增加工时;二是盲目提高配合等级,忽视模具在实际注塑温度下的热膨胀差异,造成常温下合格、升温后咬合的问题。合理的做法是根据模具工作温度、开合模频率和成型材料特性,确定配合间隙范围,并在装配后验证开合模顺畅性。
维护环节的误区同样值得注意。导柱导套的润滑状态往往被忽视,润滑不足会加速磨损,润滑过量则可能吸附粉尘形成研磨膏。定期检查导向面划痕、测量配合间隙变化、按周期更换润滑介质,应当纳入模具预防性维护体系。对于多腔精密模具,导向系统的状态检测甚至应与型腔尺寸检测同步进行,以便及早发现一致性漂移。
塑胶模导柱导套的技术演进并不张扬,但它折射出模具行业从经验配套向系统管理转变的趋势。当成型质量的要求提高到微米级一致性、当模具全周期成本被纳入核算、当停机维护成为效率瓶颈,导向系统就不再是可以随意妥协的环节。把导柱导套放在工艺链中重新定位,建立从选型、装配到维护的闭环管理,是提升塑胶模具综合效益的一条务实路径。对于模具设计和采购环节而言,理解这一角色跃迁,比单纯比较单价更具长期价值。
 非标产品
 收藏夹
 我的订单
 个人中心
 联系客服
 网站操作指南

 快速报价
 (


 客服微信