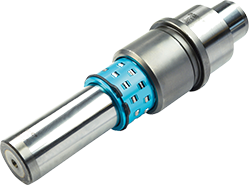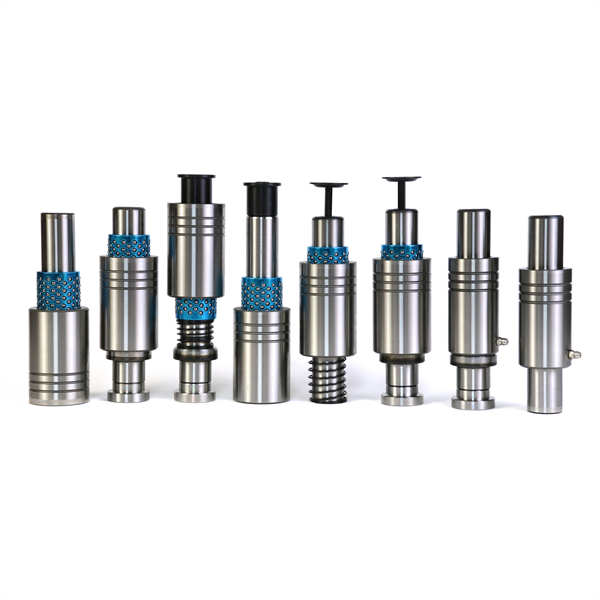
在模具设计与采购环节,卸料板导柱规格往往被当作一张参数表来处理:直径、长度、公差、材质,逐项勾选即可。然而在实际装配现场,规格选型不当引发的导向卡滞、磨损偏快、卸料板倾斜等问题并不少见。规格数字本身没有对错,关键在于它是否与模板结构、卸料行程和安装条件形成完整的适配关系。
卸料板导柱规格通常包含几个相互关联的维度。其一是杆径系列,常见规格覆盖数毫米至数十毫米区间,杆径选择与卸料板重量、导向跨距以及所受侧向力相关。其二是长度规格,长度并非随意截取,而是要与模板叠厚、卸料板行程和导柱固定端的埋入深度共同核算。其三是配合公差与固定方式,导柱与安装孔的配合性质决定了它是过盈压入还是带肩锁紧,这直接影响装配工艺和后期维护的可操作性。
此外,规格表中还涉及材质与表面处理信息。不同规格段对应的材料选择、热处理硬度区间和表面粗糙度要求,往往决定了导柱在高速冲压或频繁脱模工况下的耐磨表现。把这些维度割裂看待,只盯住杆径和长度,是规格选型中最常见的简化误区。
专业编辑在梳理多个模具配套案例后注意到,较为稳妥的规格确定方式是从工况反推,而非从样本目录正向挑选。第一步是明确导向载荷特征:卸料板在运动过程中是否承受明显偏载,导向跨距与板件刚性是否匹配。第二步是核算有效导向长度,即卸料板在整个行程中始终与导柱保持配合的那一段长度,这一数值不足时,导向精度会随行程末端明显下降。
第三步是确认安装接口。导柱固定端的结构形式、安装孔位尺寸和模板开孔条件,往往比杆径本身更早约束规格范围。第四步才是对照规格系列进行匹配,并复核公差配合与润滑方案。这一顺序的价值在于,它把规格从孤立参数转化为装配系统的输出结果,减少了后期因干涉或导向不足而返工的概率。
规格确定之后,装配环节仍有若干容易被忽略的适配点。导柱压入模板时的垂直度控制直接影响导向副的实际间隙分布,即使规格公差合格,安装偏斜也会造成局部磨损加剧。卸料板导套与导柱的配合间隙需要结合工作温度与润滑状态综合判断,间隙过小在热态下易出现咬合,过大则削弱导向效果。
润滑通道与防尘结构同样属于规格适配的一部分。部分规格系列预留了润滑槽或安装台阶,选型时若未与润滑方式同步考虑,后期加装润滑件可能受到空间限制。对于多导柱布局的模具,各导柱规格的一致性以及布置间距的合理性,也会影响卸料板受力的均衡程度。
从模具全生命周期看,卸料板导柱规格还涉及备件通用性与维护便利性。规格系列过于分散会增加备件库存压力,而过度集中又可能牺牲特定工况下的适配精度。较为务实的做法是在企业内建立分级的规格选用清单,按模具类型、板件尺寸和工况强度划分适用范围,并在每次设计评审中复核规格与实际装配条件的对应关系。
规格表的数字是静态的,装配现场的适配逻辑却是动态的。把卸料板导柱规格放回模板结构、行程条件和安装工艺中去理解,才能让这组参数真正服务于导向稳定性和模具使用寿命。对于设计人员和采购人员而言,规格选型的专业度,恰恰体现在对数字背后适配关系的把握上。
 非标产品
 收藏夹
 我的订单
 个人中心
 联系客服
 网站操作指南

 快速报价
 (


 客服微信