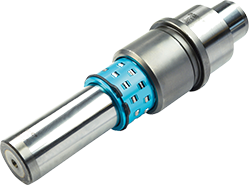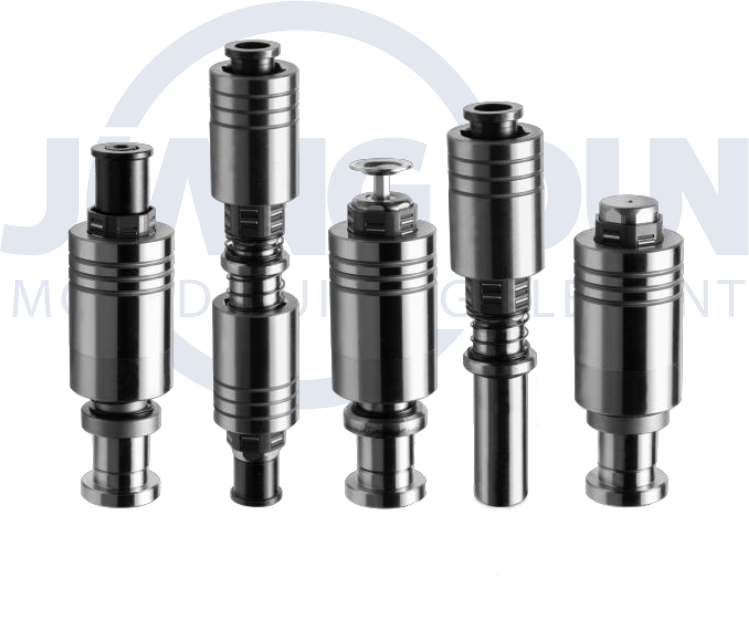
在冲压模具的辅助元件体系中,氮气弹簧长期处于一种“被需要但不被讨论”的位置。它不像导柱导套那样直接关联导向精度,也不像卸料板那样影响脱模节奏,却在实际生产中承担着压料、卸料、翻边、拉延等多重力的输出任务。近年来,随着冲压件向高强钢、薄壁化、复杂曲面方向演进,氮气弹簧的力值管理能力开始被重新审视。以TECAPRES氮气弹簧为观察样本,可以梳理出一条从“替代弹簧”到“工艺参数载体”的认知迁移路径。
传统模具设计中,氮气弹簧的选型往往依据经验公式或供应商样本中的额定力值进行粗略匹配。这种做法的隐患在于,额定力值只是一个静态标定点,而冲压过程中的实际需求是一条动态曲线。压料力需要在小行程内快速建立,卸料力则要求在回程阶段保持平稳释放,拉延筋区域的力值需求又随材料流动状态变化。TECAPRES氮气弹簧在产品设计上强调力值曲线的可预期性,其活塞杆直径、气缸容积与初始充气压力的组合,决定了不同行程位置上的力值衰减特征。对于工艺人员而言,理解这条曲线的斜率,比记住一个额定数字更有意义。
在实际应用中,力值衰减率偏大的氮气弹簧可能导致压料不足,进而引发起皱或材料窜动;衰减率过小则可能造成压料过紧,影响材料流动性。因此,选型时需要将氮气弹簧的力值-行程特性与模具的工艺窗口进行对照,而不是简单追求“力大一号”。这种从静态标定到动态匹配的转变,是氮气弹簧应用逻辑中的第一个分水岭。
氮气弹簧的行程选择涉及两个层面:工艺所需的有效行程和模具结构允许的安装空间。有效行程不足,会导致弹簧在压缩到底时力值急剧上升,甚至触发过压保护;行程余量过大,则可能牺牲初始力值的建立速度,影响压料响应。TECAPRES氮气弹簧在行程设计上通常给出推荐工作区间,其意图是引导用户将工作点落在力值曲线相对平缓的区段,避免在曲线陡升区长期运行。
另一个容易被忽视的细节是安装空间的散热条件。氮气弹簧在反复压缩过程中会产生热量,热量积聚会影响密封件寿命和气体压力稳定性。模具结构紧凑时,弹簧周围缺乏对流空间,温升问题更为突出。因此,行程匹配不仅是几何尺寸的匹配,也是热管理条件的匹配。在连续冲压工况下,这一因素对维护周期的影响往往超过力值本身。
氮气弹簧的失效模式中,密封件老化和气体微泄漏占据较高比例。这类失效通常不是突发性的,而是表现为力值缓慢下降、回程速度变慢、压料效果逐渐劣化。对于大批量生产而言,这种渐进式失效比突发故障更具隐蔽性,因为它不会立即导致停机,却会在批次质量上留下痕迹。
TECAPRES氮气弹簧在密封结构和表面处理上的设计取向,指向的是热稳定性与耐磨性的平衡。其缸体内壁的加工精度和活塞杆的表面粗糙度,直接影响密封件的摩擦状态和磨损速率。在高温、高频的冲压环境中,这种基础工艺水平决定了弹簧的力值保持能力。从维护角度看,建立基于冲压次数或温升监测的预防性更换策略,比等到力值明显下降后再处理更为经济。部分模具车间已经开始将氮气弹簧的力值检测纳入定期点检项目,这一做法值得参考。
将氮气弹簧置于模具系统中观察,会发现它的作用边界正在扩展。在复杂拉延模中,不同区域的氮气弹簧需要协同工作,形成分区压料力分布;在多工位模中,氮气弹簧的响应速度影响工位间的节奏衔接。这意味着选型不再只是查阅样本参数,而是需要将弹簧的力值特性、行程特性、热特性纳入模具工艺系统的整体考量。
TECAPRES氮气弹簧作为一类产品的代表,其技术资料中提供的力值曲线、温度范围和寿命参考,为这种系统化选型提供了基础数据。但数据本身不构成决策,真正的选型逻辑在于:明确工艺对力的动态需求,评估模具结构对散热和安装的约束,再对照产品特性寻找匹配区间。这一逻辑适用于任何品牌的氮气弹簧,也是工艺人员从“用弹簧”走向“管力值”的关键一步。
从行业视角看,氮气弹簧的认知升级仍在进行中。它不再是模具配件清单上的一个可选件,而是冲压工艺参数链上的一个可控节点。对力值曲线的理解深度、对热稳定性的关注程度、对预防性维护的执行力度,共同决定了这个节点能否稳定输出。对于追求批次一致性的冲压生产而言,这种稳定输出的价值,远比一个额定力值数字更值得关注。
 非标产品
 收藏夹
 我的订单
 个人中心
 联系客服
 网站操作指南

 快速报价
 (


 客服微信