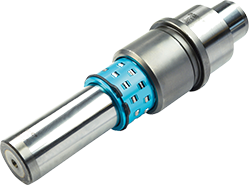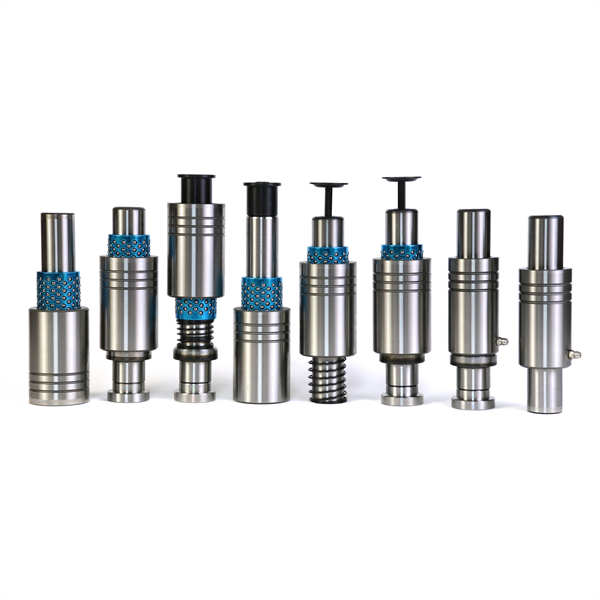
在冲压生产节拍不断提升的背景下,模架用导柱组件的角色正在发生变化。过去,这类部件更多被视为模具的定位基准件,选型时关注的是直径、长度与配合公差;如今,随着冲压速度提高、连续生产时间延长,导柱与导套之间的摩擦热、磨损分布和间隙漂移,开始直接影响制件精度与模具维护周期。导向副的性能评价,正从静态精度指标转向动态稳定性指标。
高速冲压时,导柱与导套的滑动摩擦在接触面产生持续热量。由于导柱多为实心或空心圆柱结构,散热路径有限,热量沿轴向和径向同时传导,导致导柱外径出现微量膨胀,导套内孔则因壁厚和材料差异呈现不同的热响应。这种不对称的热变形会改变原始配合间隙,轻则增加摩擦阻力,重则引发局部拉伤。
从工程实践看,热变形对导向精度的影响并非线性叠加。在连续冲压的前数百次行程中,导向副温度尚未稳定,间隙变化最为明显;进入热平衡状态后,间隙波动趋于平缓,但磨损速率会因温度升高而加快。因此,评估模架用导柱组件时,需要关注材料的热膨胀系数匹配性,以及导柱表面处理层在温升条件下的组织稳定性。部分高碳铬轴承钢材料经过适当热处理后,在温升区间内尺寸变化较小,有利于维持间隙稳定。
传统观念中,导柱润滑被视为延长寿命的辅助措施。但在高速工况下,润滑膜的形成与保持能力,实际上决定了导向副的摩擦学行为。导柱与导套之间的相对运动速度较高时,润滑油膜的动压效应增强,若润滑剂黏度选择不当,可能出现油膜破裂或剪切稀化,导致金属直接接触。
值得关注的是,模架用导柱组件的润滑设计正在从“加注油脂”向“结构储油”演进。部分导柱表面设置螺旋油槽或微孔储油结构,使润滑剂在往复运动中均匀分布,减少初期磨合阶段的干摩擦风险。同时,导套材料中嵌入固体润滑剂的设计,也为高温或难以频繁补脂的工况提供了补充方案。这些变化意味着,导向副的润滑能力已不再是独立于部件之外的操作事项,而是组件本身的功能组成部分。
在一套模架中,多组导柱组件共同承担导向功能,但各柱的受力状态并不均匀。受模具结构、冲压载荷分布和送料偏载影响,部分导柱承受的侧向力明显高于其他导柱,磨损速率也随之加快。当某一组导向副间隙超差时,载荷会向相邻导柱转移,形成连锁式的磨损加剧。
因此,模架用导柱组件的维护逻辑需要从“单件更换”转向“系统均衡”。在模具设计阶段,合理布置导柱位置、控制导向副的数量与跨度,有助于分散侧向载荷;在使用阶段,定期检测各导柱的间隙变化趋势,比单纯记录使用次数更具参考价值。对于磨损较快的导向位,可考虑采用表面硬度梯度处理或可换式导套结构,以降低单点失效对整套模具的影响。
综合来看,模架用导柱组件的选型正在经历一次视角调整。过去以配合公差和材料牌号为核心的静态选型,逐步让位于考虑热行为、润滑保持和磨损均衡的动态选型。采购与工艺人员需要将冲压节拍、连续作业时长、润滑维护周期等工况参数纳入评估范围,而不是仅依据样本上的尺寸表做决定。
对于高节拍冲压场景,建议优先关注导向副的材料热匹配性、表面处理层的耐温耐磨性能,以及润滑结构的可维护性。对于多导柱模架,则应重视载荷分布的均衡设计,避免因局部磨损过快而缩短整体维护周期。导向副虽为模具中的辅助部件,但其动态稳定性直接关系到制件尺寸的一致性和生产线的连续运行能力。将模架用导柱组件置于热管理与磨损均衡的框架下重新审视,有助于形成更贴近实际工况的选型与维护策略。
 非标产品
 收藏夹
 我的订单
 个人中心
 联系客服
 网站操作指南

 快速报价
 (


 客服微信