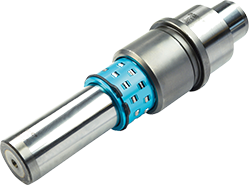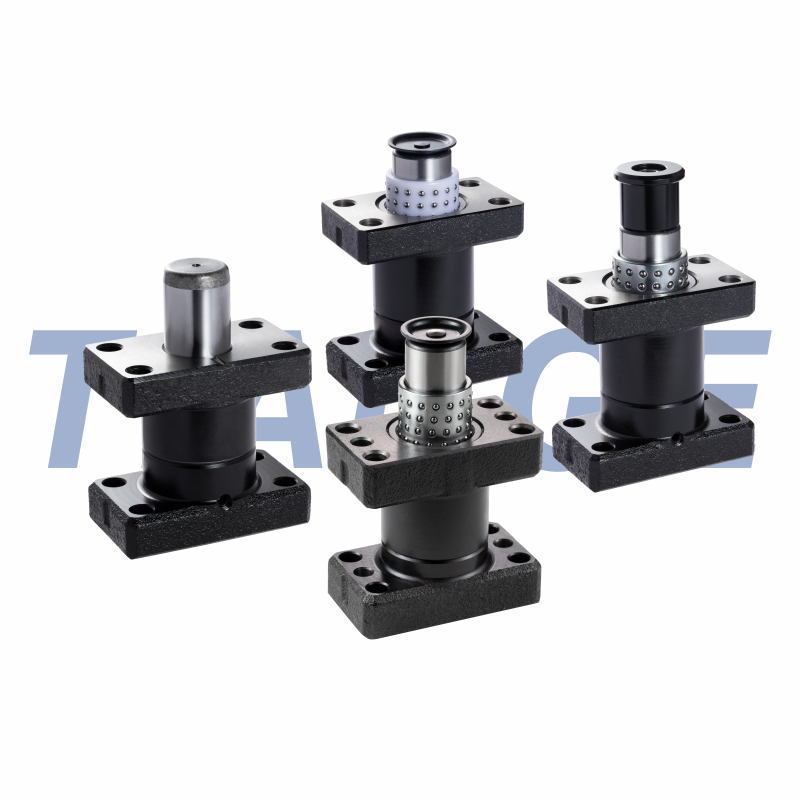
在模具产业的配套体系中,外导柱组件长期被视为“标准件”而非“定制件”。然而,随着下游冲压件向高强钢、薄壁化、多工位连续模方向演进,导柱组件所承载的导向精度、抗偏载能力与寿命一致性要求正在被重新定义。广州作为华南模具与精密制造配套的重要节点,其外导柱组件定制业务近年呈现出明显的需求分化:一端是追求互换性的批量采购,另一端则是围绕特定模架结构、特定冲压节拍展开的非标定制。这种分化,正在改变导向件供应端的组织方式。
从表面看,外导柱组件定制的核心是尺寸与配合公差。但在实际需求拆解中,真正驱动定制的往往是工况条件。例如,同一副模架在不同吨位压机上运行时,导柱所承受的侧向力分布并不相同;连续模在高速节拍下,导向副的温升与润滑状态会直接影响配合间隙的稳定性;而厚板冲裁场景中,导柱组件还需应对瞬时冲击带来的微变形风险。
因此,定制化的第一步并非直接进入图纸加工,而是对模架结构、导向副布置方式、预期冲次与维护周期进行信息对齐。广州地区不少定制项目在前期沟通中发现,客户提供的“旧件复刻”需求背后,往往隐藏着原设计导向刚性不足或磨损偏载的问题。若仅按原样复制,定制便失去了优化价值。专业定制服务通常会在需求端介入,对导柱直径、导套壁厚、安装台阶与油槽布置提出调整建议,使组件在既有模架空间内获得更合理的受力路径。
外导柱组件的精度不仅取决于磨削工序,更取决于材料与热处理工艺的匹配。定制场景中,导柱与导套常采用不同材料组合,以兼顾耐磨性与抗咬合能力。例如,导柱侧重表面硬度与芯部韧性,导套则需在滑动面形成稳定的储油与耐磨结构。若热处理变形控制不当,后续磨削即便达到尺寸要求,配合面的残余应力仍可能在装机后释放,导致精度漂移。
广州及周边配套链在这一环节的优势,在于热处理与精加工工序的集聚度较高,定制件可以在较短的物流半径内完成多次工艺循环。但这也对定制方的工艺纪律提出更高要求:每一批次材料需有可追溯的炉号与硬度梯度记录,热处理后需安排去应力工序,精磨前需对中心孔与基准面进行复核。对于非标外导柱组件而言,缺少任一环节的记录,都可能让“定制精度”停留在图纸层面。
定制件的质量争议,往往不发生在首件,而发生在第三批、第五批。原因在于非标尺寸缺少标准量具的覆盖,检测依赖定制方自建的测量方案。成熟的做法是围绕关键特性建立检测闭环:导柱外径的圆柱度与直线度、导套内孔的尺寸分布、配合间隙的实测值、安装端面的垂直度,以及表面粗糙度与油槽完整性。每一项都应有明确的测量基准与抽检频次。
在广州外导柱组件定制的实际交付中,部分项目会要求提供配合间隙的实测数据分布图,而非单一合格结论。这种做法有助于模具装配端预判导向副的初始状态,避免因间隙偏紧导致试模阶段拉伤,或因间隙偏松引起导向精度不足。检测闭环的意义,在于把定制从“单件满足图纸”推进到“批次具备一致性”,这也是定制供应方与普通加工户之间的能力分水岭。
外导柱组件定制的交付,通常伴随模具制造的整体节拍。导柱组件若延迟到位,模架装配与试模计划便会被动调整。因此,定制方需要具备与模具项目节点对齐的能力:粗加工、热处理、精磨、检测、表面处理各环节的时间预算应提前明确,并对可能出现的返修预留缓冲。更为关键的是协同边界的界定——哪些参数由需求方确认,哪些由定制方基于工艺经验优化,哪些变更需要双方书面确认,都应在订单前期形成共识。
从产业观察角度看,广州外导柱组件定制的竞争力,正从单纯的加工能力转向“需求翻译能力”与“过程透明能力”。前者决定定制件是否真正适配工况,后者决定交付过程是否可控。对于模具企业而言,选择定制供应方时,不妨将注意力从报价单转向工艺文件与检测记录,从样品精度转向批次稳定性。导向副虽小,却处在模具精度链的起点位置,其定制逻辑的严谨程度,最终会在冲压件的尺寸稳定性与模具维护周期上体现出来。
 非标产品
 收藏夹
 我的订单
 个人中心
 联系客服
 网站操作指南

 快速报价
 (


 客服微信