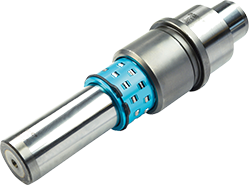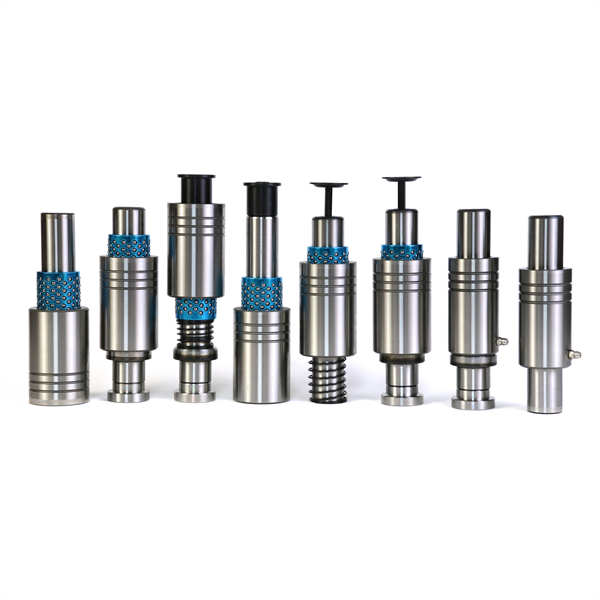
在模具导向件的讨论中,滚珠导柱常被放在“高精度、低摩擦”的标签下理解。但在一线装配现场,一个更具体的问题反复出现:同样规格的滚珠导柱,装入同一副模架后,导向表现却可能差异明显。问题往往不在导柱本身,而在于预紧力的建立方式与滚动体的受力状态是否被认真对待。
滚珠导柱与滑动导柱的核心区别,在于它以滚动体替代了滑动摩擦面。滚动体的介入降低了摩擦阻力,但也带来一个前提条件:滚珠与导柱、导套之间必须保持合理的预紧状态。若预紧不足,导向副内部存在微间隙,模具在侧向力作用下会产生微量位移,反映到制件上就是毛刺、偏位或断面质量波动;若预紧过大,滚动体与滚道接触应力上升,磨损加快,甚至影响导柱的更换周期。
因此,滚珠导柱的“精度”并不是单一尺寸公差所能概括的。它更接近于一个系统状态:导柱外径、导套内径、滚珠直径与保持架结构共同决定了预紧区间,而装配时的压入方式、配合面的清洁度以及模架孔的形位公差,都会改变这一区间的实际落点。现场常见的“装得上但导得不准”,多数与预紧状态未被验证有关。
滚珠导柱在往复运动中,滚动体并非均匀承载。模具偏载、导柱安装垂直度偏差、以及导套座孔的同轴度误差,都会使部分滚珠承受更高接触应力。短期内这种不均匀可能只表现为运行手感差异,但在连续冲压节拍下,它会逐渐转化为滚道表面的疲劳痕迹,进而影响导向副的重复定位表现。
从维护角度看,滚珠导柱的失效往往不是突然发生的。滚动体表面出现点蚀、保持架磨损、润滑脂变色或金属微粒增多,都是受力均匀性下降的信号。将这些信号纳入日常点检,比单纯依赖更换周期更贴近实际工况。尤其在多工位级进模中,导向副的微小状态变化可能被后续工位放大,提前识别比事后调整更有价值。
滚珠导柱的装配不是简单的“压入到位”。配合面的洁净度、压入工具与导柱轴线的同轴度、压入速度的控制,都会影响滚动体与滚道的初始接触状态。部分现场采用敲击方式安装,容易在导柱表面引入局部冲击痕迹,这些痕迹在后续运动中可能成为应力集中点。
另一个常被忽视的细节是导套的固定方式。导套若在座孔中存在微量倾斜,滚珠导柱在行程两端会出现松紧变化,操作者可能误判为导柱质量问题。实际上,这类现象更多指向座孔加工与装配基准的一致性。将导柱、导套与模架孔的检测数据放在同一坐标系中比对,比单独检验某一零件更能反映导向副的真实状态。
滚珠导柱的滚动接触对润滑状态较为敏感。润滑不足会提高接触应力,润滑过量则可能吸附粉尘,形成磨粒磨损。合理的做法是根据节拍频率与工作环境确定补脂周期,并在导柱行程区域设置有效的防尘结构。对于存在较多粉尘或切屑的工况,防护件的完整性往往比润滑脂品牌更直接影响导向副寿命。
将滚珠导柱视为独立配件,容易把注意力集中在采购参数上;而将其视为导向系统的状态管理对象,则会关注预紧、受力、润滑与防护之间的联动。对于模具维护而言,建立简单的导向副状态记录——包括运行手感、噪音变化、润滑脂状态与制件精度波动——比单纯记录更换时间更有参考意义。
滚珠导柱的价值不在于标签上的“高精度”,而在于它能否在具体模架、具体节拍和具体维护条件下保持稳定的导向状态。装得上只是起点,导得准、导得久,才是滚动导向逻辑真正落地的地方。
 非标产品
 收藏夹
 我的订单
 个人中心
 联系客服
 网站操作指南

 快速报价
 (


 客服微信