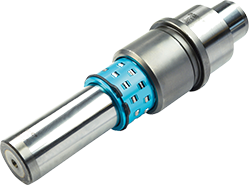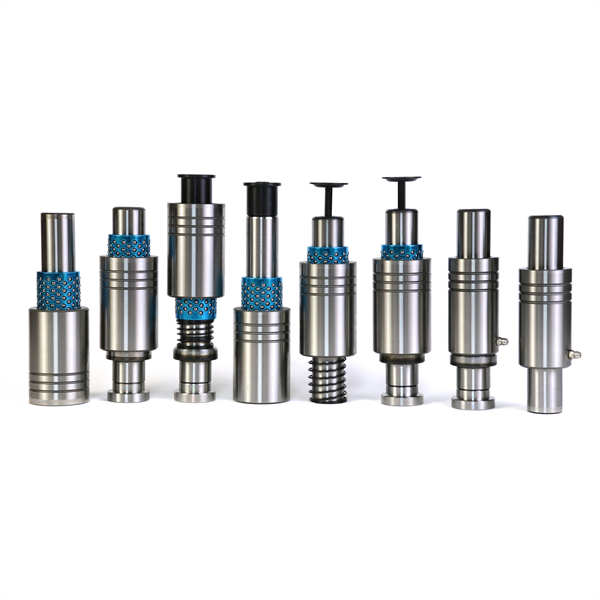
在模具制造的成本结构中,导柱导套往往只占很小的采购比重,却直接牵动模具的导向精度、生产节拍与维修频次。不少企业在采购时习惯把注意力放在单价和交货期上,而忽略了配合间隙、材料热处理一致性、润滑适配性等隐性指标。等到模具上线后出现拉伤、偏磨、卡滞甚至导向失效,才发现问题的根源早在选型阶段就已埋下。对于导柱导套厂家而言,能否把这些隐性指标讲清楚、做到位,正在成为区分供应能力的关键。
导柱与导套之间的配合间隙,是导向副能否稳定工作的第一道门槛。间隙过大,导向精度下降,冲压或注塑过程中容易产生偏移,影响制品一致性;间隙过小,则在温升、润滑不足或安装同轴度偏差的情况下迅速升温,导致拉毛和咬合。实际选型中,间隙的确定需要综合考虑模具类型、工作温度、滑动速度、润滑方式以及导柱导套的材料组合。例如高速冲压场景下,滑动导向副的间隙需要为热膨胀留出余量;而在精密注塑模具中,过大的间隙又会放大成型误差。专业厂家通常会根据客户提供的工况参数给出配合建议,而不是简单地按标准件目录发货。
导柱导套常见的材料组合包括轴承钢、铬钢以及表面经过渗碳或氮化处理的合金钢。材料本身并不神秘,难点在于批次之间的一致性。热处理硬度分布不均、渗层深度波动、表面粗糙度控制不严,都会在长时间往复运动中转化为磨损速率的差异。一些采购方在验货时只测量外形尺寸和硬度值,却忽略了硬度梯度、金相组织和表面残余应力等更深层的指标。有经验的导柱导套厂家会在出厂检验中增加耐磨性抽检和尺寸稳定性复核,确保同一批次的导向副在装配后表现一致。对于模具企业来说,选择能够提供材质证明和热处理记录的供应商,比单纯比较报价更有意义。
导向副的失效案例中,相当一部分与润滑管理不到位有关。导柱导套在往复运动中形成的油膜,是隔离金属直接接触的关键。润滑脂的黏度、滴点、抗磨添加剂配比,需要与导向副的间隙、速度和温度相匹配。润滑不足时,即使间隙合理、材料合格,也会在短时间内出现拉伤;润滑过量则可能造成积碳和排屑不畅。更务实的做法是,在选型阶段就与厂家沟通润滑方案,明确首次加注量、补脂周期以及不同工况下的润滑脂类型。部分厂家还会在导套内壁设计储油槽或采用自润滑材料,以降低维护频次。这些细节虽然不体现在报价单上,却直接影响模具的停机时间和维修成本。
把导柱导套的采购决策放在全周期视角下看,单价只是其中一项。装配调试的时间成本、因导向副失效导致的停机损失、更换备件的物流费用,以及因精度衰减带来的制品不良率,都属于导向副的真实成本。一套单价略高但配合精度稳定、热处理一致性好的导柱导套,往往能在两到三年的使用周期内摊薄初始差价。反过来,低价件如果频繁更换,隐性支出会迅速放大。因此,越来越多的模具企业在评估导柱导套厂家时,开始关注其是否具备工况选型支持、批次一致性控制和售后响应能力,而不仅仅是看目录价格。
导柱导套属于标准化程度较高、但适配性要求同样高的部件。采购方在询价时,如果能提供模具类型、工作温度、行程、负载、润滑方式和预期寿命等信息,厂家就能给出更有针对性的方案。对于非标需求,如特殊长度、特殊安装方式或特殊材料组合,提前沟通可以避免后期反复修配。专业厂家的价值,不仅在于生产合格的零件,更在于把导向副的使用边界讲明白,帮助客户在精度、寿命和成本之间找到平衡点。导向副虽小,却是模具精度链条上不可替代的一环,选对了,后续的麻烦会少很多。
 非标产品
 收藏夹
 我的订单
 个人中心
 联系客服
 网站操作指南

 快速报价
 (


 客服微信