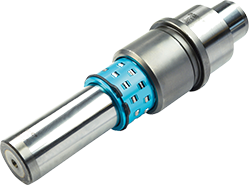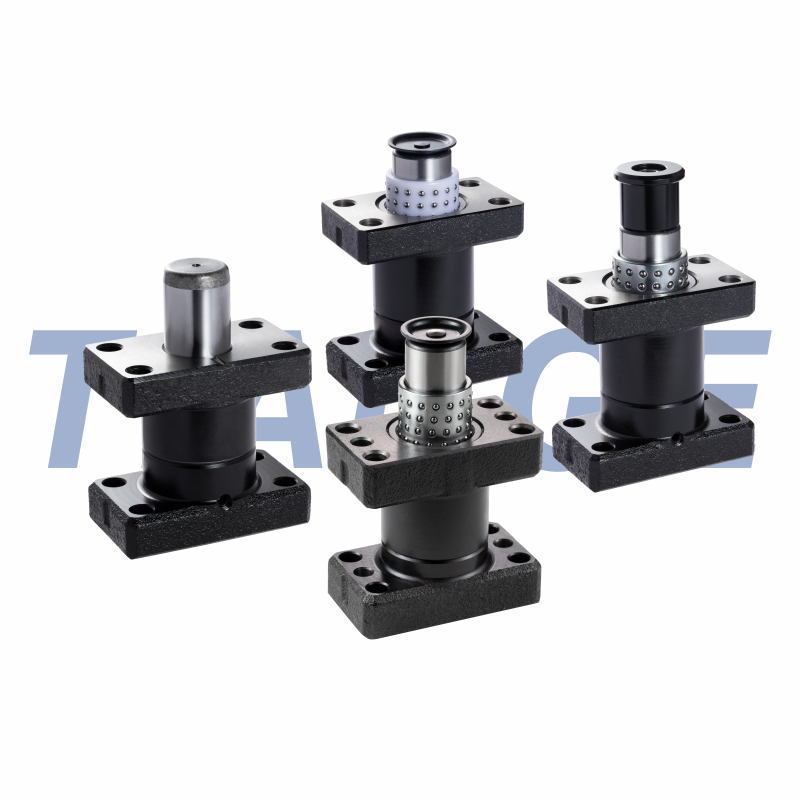
在汽车覆盖件模具的讨论中,导柱常被视为模架的“附属件”,选型时多关注直径、长度与配合公差,鲜少有人从整车尺寸一致性的终点往回追溯:一根导柱的精度衰减,究竟在哪个环节被放大,又在哪个环节被掩盖。汽车模具的生产节拍以万次乃至十万次计,导向副的每一次滑动都在为最终冲压件的轮廓精度累积偏差。理解这条精度传递链条,比单纯比较导柱的规格参数更有现实意义。
汽车白车身的尺寸公差带往往以毫米的十分之一为单位衡量,覆盖件的轮廓偏差、孔位偏移、翻边高度波动,最终都会在焊装环节形成累积。模具导向副的功能,是保证上下模在每一次闭合时回到同一空间位置。导柱与导套之间的配合间隙、导柱自身的直线度、安装孔的位置度,三者叠加后形成的重复定位精度,直接决定了冲压件轮廓的批次稳定性。
值得注意的是,导向副的精度并非“越高越好”。过小的配合间隙在长节拍生产中会加剧摩擦热与磨损,反而导致精度快速衰减;过大的间隙则让上下模在侧向力作用下产生不可控的偏移。汽车模具的导向设计,本质上是在初始精度与精度保持性之间寻找平衡点,而这个平衡点与模具的预期产量、冲压材料强度、压机精度状态密切相关。
导柱的失效很少表现为突然断裂,更多是表面磨损、拉毛、硬度层剥落导致的间隙扩大。汽车模具导柱多采用渗碳淬火或高频淬火工艺,表面硬度与硬化层深度决定了其抗磨损能力。硬化层过浅,在长节拍运行中容易被磨穿,露出硬度不足的芯部,磨损速率随之陡增;硬化层过深,则可能带来脆性风险,在侧向冲击下产生微裂纹。
热处理变形是另一个容易被低估的变量。导柱在淬火过程中的弯曲变形若未被充分校直,安装后即便配合孔位准确,导柱自身的直线度偏差也会让导向副在行程两端产生“别劲”现象。这种别劲不会立即导致失效,却会在每一次冲压中消耗额外的摩擦功,转化为热量与磨损,缩短导向副的有效寿命。因此,汽车模具导柱的采购技术条件中,直线度与硬化层深度的检测报告,其重要性不亚于尺寸公差。
导柱安装到模架上的过程,是精度链条中最容易被现场经验主导的环节。安装孔的垂直度、导柱与安装孔的过盈配合量、导套与上模座的同轴度,任何一项出现偏差,都会让导柱在导向过程中承受附加弯矩。这种附加弯矩在单次冲压中微不足道,但在数万次循环后,会加速导柱表面的偏磨,形成椭圆化磨损轮廓,进而改变配合间隙的分布。
更隐蔽的问题在于,装配误差往往被导向副的“可装入性”所掩盖。导柱能够顺利插入导套,并不意味着导向副在行程中始终保持合理间隙。部分模具在空载调试时导向顺畅,一旦进入带料冲压,侧向力介入后便出现异响或局部拉毛,根源就在于装配阶段的误差分配不合理,导向副的间隙储备被侧向力消耗殆尽。
汽车模具进入量产阶段后,导柱的精度衰减是一个渐进过程。合理的维护策略不是等到出现明显拉毛或冲压件尺寸超差才更换导柱,而是建立基于冲压次数与磨损监测的预警机制。导向副的磨损量可以通过间隙测量、表面粗糙度检查与润滑状态评估综合判断,结合模具的产量计划,提前安排导柱更换或修磨。
润滑管理同样属于精度链条的一环。汽车模具导柱的润滑不足会加剧磨损,润滑过量则可能吸附冲压粉尘形成研磨膏,同样加速导向副的损伤。针对不同冲压材料与节拍,选择合适的润滑方式与补油周期,是维持导向副精度保持性的日常功课。
汽车模具导柱的价值,不在于单件精度有多高,而在于其精度能否在长节拍生产中稳定传递到冲压件上。从材料热处理到装配误差分配,再到量产维护的磨损管理,每一个环节都在为最终尺寸一致性投票。将导柱从“标准件”的认知中解放出来,纳入模具精度链条的整体管控,或许是汽车模具制造走向更高一致性的一条隐性路径。
 非标产品
 收藏夹
 我的订单
 个人中心
 联系客服
 网站操作指南

 快速报价
 (


 客服微信