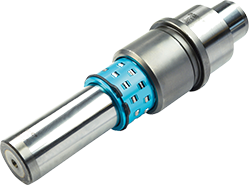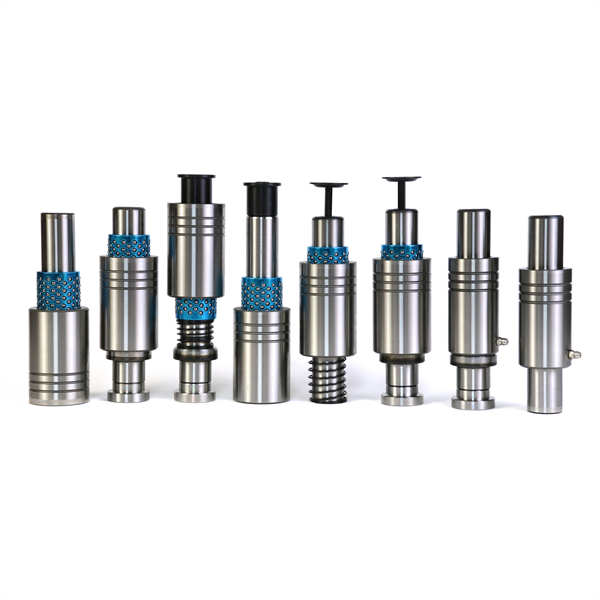
在精密模具与自动化设备的导向系统中,滚珠独立导柱因其独立的安装结构和滚动导向特性,被广泛应用于对导向精度和运动平稳性要求较高的场景。然而,在实际使用现场,一个普遍存在的认知偏差是:只要导柱没有出现明显的卡滞或异响,就认为其处于正常状态。这种“以故障为判断节点”的维护逻辑,恰恰忽略了滚珠独立导柱性能衰减的渐进性和隐蔽性。
从技术结构来看,滚珠独立导柱由导柱本体、滚珠保持架、导套及密封组件构成,其导向精度依赖于滚珠在滚道内的均匀滚动与合理预紧。与滑动导向不同,滚动导向的摩擦系数低、启动阻力小,但这也意味着一旦润滑状态发生变化,滚珠与滚道之间的接触应力分布会迅速改变,而这种改变在初期并不会表现为可感知的异常。
润滑脂在滚珠导柱中承担着减摩、抗磨和防锈的多重功能。在往复运动过程中,润滑脂会被不断剪切、挤压并逐渐向滚道边缘迁移,导致接触区内的有效润滑量下降。当润滑膜厚度不足以完全隔离滚珠与滚道表面时,微观层面的金属接触开始出现,磨损速率随之上升。这一过程往往持续数万甚至数十万次循环,期间导柱仍能正常运动,但导向间隙已在悄然增大。
更值得关注的是,润滑脂的衰减并非均匀发生。在行程两端换向区域,滚珠承受的加速度方向反复变化,润滑脂更容易被推挤流失,形成局部贫油区。这些区域的磨损往往先于其他部位出现,进而导致滚道表面出现不均匀的磨损痕迹。当操作者最终察觉到导向精度下降时,滚道损伤往往已经进入不可逆阶段。
滚珠独立导柱的密封组件是阻挡粉尘、切屑和冷却液进入滚道的关键屏障。但在实际工况中,密封唇口的效能会随着往复运动次数增加而逐渐下降。一方面,密封唇口与导柱表面持续摩擦会产生磨损;另一方面,附着在导柱表面的微小颗粒可能在回程中被带入密封区域,加速唇口损伤。
一旦密封失效,异物进入滚道后将直接参与滚珠与滚道之间的接触过程。硬质颗粒会造成滚道表面的压痕和剥落,而柔性污染物则可能粘附在滚珠表面,改变滚动体的有效直径,进而破坏预紧力的均匀性。这种由外而内的污染路径,往往比材料本身的疲劳更早地触发精度漂移。
滚珠独立导柱在装配时通常施加一定的预紧力,以消除轴向间隙并提高导向刚度。但预紧力并非恒定不变。滚道磨损、滚珠直径的微小变化以及保持架窗口的磨损,都会导致预紧力逐渐松弛。预紧力下降的直接后果是导向副刚度降低,在侧向力作用下导柱的偏移量增大,反映到加工或成型环节,就是尺寸一致性的波动。
值得注意的是,预紧力松弛与润滑衰减之间存在正反馈关系。预紧力下降后,滚珠与滚道的接触应力分布趋于不均,局部应力集中会加速润滑脂的失效,而润滑失效又反过来加剧磨损,形成恶性循环。这一链条的起点往往极其微小,但终点却是导向精度的显著丧失。
面对上述隐性衰减路径,传统的“坏了再换”维护模式显然不足以支撑高精度场景的稳定性要求。更为合理的做法是建立基于状态监测的周期管理机制。例如,通过定期检测导柱的径向间隙变化趋势,可以间接判断磨损进程;通过观察润滑脂的颜色和稠度变化,可以评估润滑状态;通过记录运行循环次数并结合工况条件,可以制定差异化的补脂和更换周期。
此外,在安装环节预留合理的密封防护结构、在运行初期执行充分的跑合程序、在补脂操作中确保润滑脂均匀分布,都是延缓精度漂移的有效手段。滚珠独立导柱的可靠性不仅取决于产品本身的制造质量,更取决于全生命周期内的维护策略是否与其衰减规律相匹配。
归根结底,滚珠独立导柱的精度保持能力是一个动态过程,而非静态指标。理解润滑、污染与预紧力三者之间的耦合关系,将维护动作从故障响应前移到趋势干预,才是延长导向副有效寿命、保障设备长期稳定运行的关键所在。
 非标产品
 收藏夹
 我的订单
 个人中心
 联系客服
 网站操作指南

 快速报价
 (


 客服微信