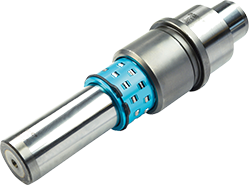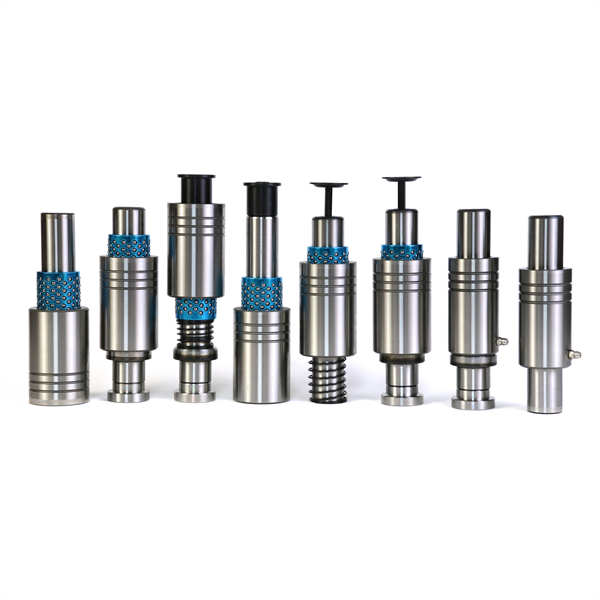
在精密模具与自动化装备的导向系统中,高精度导柱导套常被视为“标准件”,其选型逻辑也长期停留在尺寸与公差匹配的层面。然而,来自多个制造现场的质量反馈显示,同一规格等级的高精度导柱导套,在不同装配条件与工况下的精度保持能力存在显著差异。这种差异的根源,往往不在参数表上,而藏在配合面的微观质量与装配应力的分布之中。
高精度导柱导套的制造通常以圆柱度、同轴度、表面硬度等指标作为交付依据,但表面粗糙度参数在实际验收中容易被简化处理。业内技术人员指出,当配合面的粗糙度轮廓峰谷分布不均匀时,即便Ra值落在合格区间,实际接触面积仍可能远低于设计预期。在往复导向运动中,局部接触应力集中会加速油膜破裂,进而引发微区磨损,形成精度漂移的起点。
值得关注的是,部分高精度导向副的失效并非发生在重载工况,而是出现在轻载高频的往复场景中。这类工况下,配合面的微观几何质量对润滑保持能力的影响被放大,粗糙度轮廓的合理性比单一数值更具工程意义。
导柱导套的装配方式对导向精度的影响常被归入“安装注意事项”,而非精度设计的组成部分。实际上,压入式装配在过盈量控制不当时,会使导套内孔产生非均匀弹性变形,导致配合间隙沿轴向和周向分布不均。这种变形在静态检测中可能并不明显,但在动态导向过程中会表现为侧向力波动和局部磨损加剧。
有制造现场的经验表明,采用温差装配或精密导向压装工艺的模架,其导向副的初期精度衰减速率明显低于常规压装方式。这一现象提示,高精度导柱导套的精度保持性不仅取决于制造端的加工水准,也与装配环节的应力管理密切相关。将装配应力纳入导向副精度链的通盘考量,正在成为部分精密制造场景的共识。
高精度导柱导套的配合间隙通常处于微米级区间,这一尺度下润滑剂的分布与迁移行为对导向性能的影响尤为突出。间隙过小会限制润滑剂进入配合面,增加咬合风险;间隙过大则会在换向时产生冲击,破坏导向平稳性。更关键的是,润滑剂的黏度特性与配合间隙之间存在耦合关系,单一强调某一项指标难以覆盖实际工况的复杂性。
在高速冲压与精密成型场景中,导向副的热生成与散热条件会改变配合间隙的实际值。制造端在交付高精度导柱导套时,若能将典型工况下的热平衡间隙纳入设计参考,使用端的精度稳定性将获得更大保障。这一思路正在从辅助建议向设计输入转变。
当前高精度导柱导套的精度验收多依赖静态测量,而导向副的实际工作状态是动态的。静态条件下测得的圆柱度与同轴度合格,并不能完全反映动态导向中的精度表现。部分制造企业开始引入动态导向精度测试,通过模拟实际行程与节拍,观察配合面的接触状态与温升趋势,以更贴近工况的方式评价导向副的综合性能。
从专业编辑的视角看,高精度导柱导套的技术演进正在从“制造精度”向“使用精度”延伸。材料、热处理与加工设备构成的制造能力是基础,而配合面微观质量、装配应力管理、润滑耦合设计与动态检测方法共同构成了精度保持性的完整链条。对于精密制造场景而言,重新审视这条链条上的每一个环节,比单纯追求更高的精度等级数字更具现实价值。
导向副的寿命分水岭,往往不在出厂检验报告上,而在配合面接触的第一微米里。
 非标产品
 收藏夹
 我的订单
 个人中心
 联系客服
 网站操作指南

 快速报价
 (


 客服微信