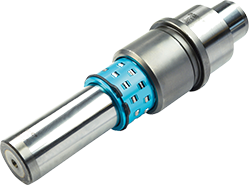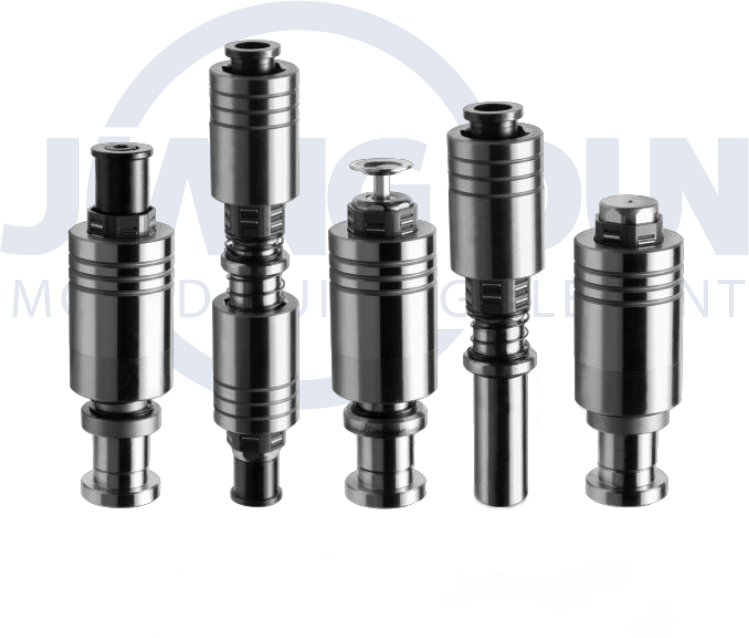
在冲压车间里,一套模具的停机往往不是因为主体结构失效,而是某个不起眼的配件缺货。导柱、导套、顶针、弹簧、固定板、卸料螺钉——这些单件价值不高的冲压模具配件,在采购清单上常被归为“辅料”,但在生产节拍面前,它们的缺货成本远高于采购成本本身。从供应链管理的视角看,冲压模具配件正在经历一次从“被动补货”到“主动备货”的逻辑转变,而库存周转率与供应韧性之间的平衡,成为值得关注的行业话题。
传统采购模式下,冲压模具配件多按项目或按维修计划零星下单。这种模式的优点在于资金占用低,缺点则在于对供应商的交付节奏高度依赖。一旦某批次导套或顶针出现规格偏差或交期延误,模具维修计划便被迫顺延,进而影响整条冲压线的排产。尤其在多品种、小批量的生产场景中,模具切换频繁,配件消耗呈现明显的波动性,零库存策略在实际运行中往往难以落地。
从近年的供应端变化来看,冲压模具配件的流通环节正在分化。一类是标准化程度较高的通用件,如常见规格的导柱导套、矩形弹簧、卸料螺钉,这类产品在区域市场内已形成较为成熟的现货供应体系,采购方可以通过多源比价和批量备货来压缩单件成本。另一类是适配特定模具结构的非标配件,如特殊长度导柱、异形冲头、定制氮气弹簧,这类产品的交付周期较长,且对供应商的加工能力和工艺理解要求更高,采购方需要更早介入、更细地对齐技术参数。
库存周转率是衡量冲压模具配件采购效率的常用指标,但这一指标在模具配件领域需要谨慎解读。周转率过高,意味着库存水位被压得很低,看似资金效率提升,实则可能牺牲了应急响应能力。冲压模具的维修具有突发性,一副模具的导向副磨损到需要更换时,往往没有充裕的采购窗口。若常用规格的导柱导套、顶针、弹簧没有适量安全库存,停机等待配件的损失可能数倍于库存持有成本。因此,合理的做法是对配件进行分级管理:高频消耗件保持适度安全库存,低频非标件与供应商建立框架协议和快速响应通道,介于两者之间的品类则依据历史消耗数据设定动态补货点。
供应韧性的另一面在于供应商的协同能力。冲压模具配件的质量一致性,很大程度上取决于供应商的加工装备、热处理控制和检测手段。采购方在选择供应商时,除了关注价格和交期,更需要考察其工艺稳定性和批次一致性。例如导柱的配合面粗糙度、导套的同轴度、弹簧的力值衰减曲线,这些指标在样品阶段容易达标,但在批量交付中能否保持,取决于供应商的过程控制水平。建立供应商质量档案、定期开展到货抽检、对关键配件要求提供检测记录,是降低来料波动风险的常规手段。
数字化工具正在改变冲压模具配件的采购节奏。部分冲压企业开始将配件消耗数据与模具维修记录关联,通过分析不同模具的配件更换频次,识别出磨损集中的部位和规格,进而优化备货结构。这种基于数据的备货逻辑,比单纯依靠经验判断更接近实际需求。同时,线上采购平台的普及使得小批量、多规格的配件采购更加便捷,采购方可以在较短时间内完成比价和下单,但线上渠道的品控差异仍需警惕,尤其是非标配件,仅凭参数表难以判断实物与模具的适配程度。
从成本结构看,冲压模具配件的采购支出在模具全生命周期成本中占比有限,但其对生产连续性的影响却被显著低估。一次因导套缺货导致的模具停机,可能打乱整条冲压线的交付计划,连带产生加班赶工、物流加急等隐性成本。因此,将冲压模具配件纳入供应链风险管理的框架内审视,而非仅仅当作低值易耗品处理,是更为务实的采购策略。库存水位的高低不是唯一答案,关键在于建立与自身生产节奏相匹配的补货机制和供应商协同关系,让这些小配件在需要的时候“拿得到、用得住”。
 非标产品
 收藏夹
 我的订单
 个人中心
 联系客服
 网站操作指南

 快速报价
 (


 客服微信