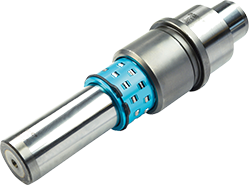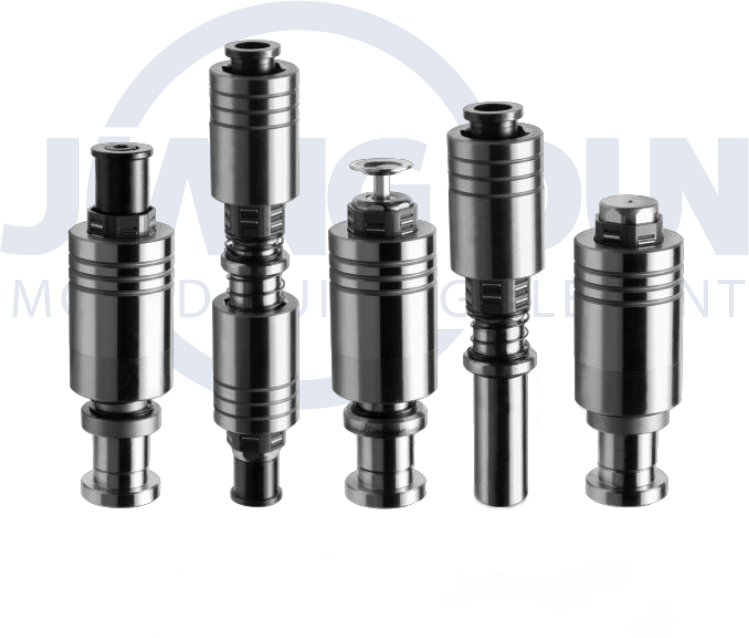
在冲压成型领域,氮气弹簧早已不是陌生名词,但围绕其“延时”功能的讨论,长期停留在产品参数表层面。多数选型关注的是初始力值、总行程和缸径规格,却较少有人追问:延时功能究竟在冲压时序中扮演什么角色?它如何影响冲压力曲线的形态,又怎样在长周期生产中悄然改变模具的受力状态?本文尝试从工艺时序与力值管理的交叉视角,重新审视延时氮气弹簧在冲压模具中的工程逻辑。
冲压工艺中,压力机滑块下行、接触板料、成型、保压、回程构成一个完整周期。传统氮气弹簧的力值输出与压缩量直接相关,行程到位即力值到位,回程时力值迅速释放。但在拉延、精冲、局部成型等工艺中,材料流动需要一定时间的持续约束,力值过早衰减会导致回弹控制不足、局部起皱或尺寸漂移。
延时氮气弹簧的核心价值,在于将“力值保持”从滑块的机械行程中部分解耦。通过内部气室与节流结构的配合,弹簧在滑块回程初期仍能维持一段可控的力值输出,使材料在受限状态下完成应力松弛与定型。这一时间窗口通常以毫秒至数百毫秒计,却足以改变制件贴模质量与模具局部受力分布。
模具失效往往不是单一因素所致,而是交变载荷、局部应力集中与热积累共同作用的结果。延时氮气弹簧在回程阶段维持力值,表面上看延长了模具受力时间,似乎不利于寿命,但实际工程观察呈现另一条逻辑链。
当力值过早释放时,制件回弹会对模具型面产生反向冲击,这种冲击在高速冲压节拍下反复出现,容易在圆角、拉延筋等区域形成微裂纹萌生点。延时保持使制件在约束状态下完成更多弹性恢复,回弹冲击的幅值被削弱,模具型面承受的反向载荷更加平缓。换言之,延时功能并非简单“延长受力”,而是将载荷在时间轴上重新分配,降低峰值冲击对模具的损伤。
此外,力值保持的稳定性还影响模具热平衡。在连续冲压中,摩擦热与变形热使模具温度场动态变化,氮气弹簧若力值衰减过快,会导致局部接触压力波动,进而引起摩擦系数变化和温度分布不均。延时氮气弹簧通过更平稳的力值输出,有助于维持接触状态的稳定性,减少热点的迁移与集中。
延时氮气弹簧并非“延时越长越好”。延时窗口的长度与节流结构、气室容积、初始充气压力密切相关,需要与具体冲压工艺的保压需求匹配。对于浅拉延件,过长的延时会拖慢生产节拍,甚至与压力机回程动作产生干涉;对于深拉延或精密成型,适度的延时保持则是控制回弹的必要条件。
从工程选型角度看,需要关注三个维度:一是延时段的力值衰减斜率,它决定了有效约束的持续能力;二是多次循环下的力值重复精度,这直接影响批次一致性;三是弹簧在偏载工况下的响应稳定性,因为模具受力往往并非理想轴对称。延时功能若缺乏稳定的节流控制,反而可能引入力值波动,成为新的变量源。
延时氮气弹簧在模具中通常以多支组合方式布置,各支弹簧的延时一致性决定了模具受力是否均衡。若不同位置的弹簧延时窗口存在差异,回程阶段模具型面会受到非均匀约束,长期运行可能加剧导向副磨损和型面局部变形。因此,关注延时氮气弹簧时,不应只看单支产品的标称延时时间,更要考察批次一致性与多支协同表现。
与此同时,延时功能与模具导向系统、压力机滑块精度之间存在耦合关系。导向副间隙偏大时,滑块回程的侧向力会干扰弹簧的力值输出方向,使延时保持的实际效果打折扣。这意味着延时氮气弹簧的工程价值,需要在模具系统层面评估,而非孤立地讨论单品性能。
当前冲压制造向高速化、精密化演进,模具受力管理正从静态选型走向动态时序控制。延时氮气弹簧提供了一个可调的时间维度,使力值输出不再完全依附于滑块位置,而是获得一定的工艺自由度。但这一自由度需要以工艺需求为锚点,以系统匹配为约束,才能真正转化为制件质量与模具寿命的提升。
对于模具设计与工艺人员而言,重新审视延时氮气弹簧的时序逻辑,或许比对比参数表更有意义。毕竟,冲压成型的质量差异,往往就藏在力值曲线那几个毫秒的保持窗口里。
 非标产品
 收藏夹
 我的订单
 个人中心
 联系客服
 网站操作指南

 快速报价
 (


 客服微信