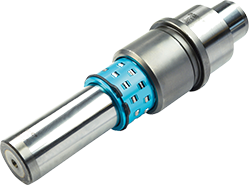
在冲压模具的导向系统中,人们习惯将注意力集中在上下模座之间的主导向副上,而卸料板导柱往往被简单归入“辅助零件”的范畴。这种认知惯性带来的直接后果是:当制件出现毛刺超差、断面质量波动或局部塌角时,排查方向很少第一时间指向卸料板导柱。然而,从冲压过程的力流路径与板料变形顺序来看,卸料板导柱承担的角色远比“辅助”二字复杂得多。
卸料板在冲压循环中同时完成两个动作:在冲裁前压紧板料,在冲裁后剥离废料或制件。卸料板导柱则为这两个动作提供运动基准。与主导向副不同,卸料板导柱的工作行程短、往复频率高,且长期处于弹性卸料力与侧向偏载的叠加作用下。这意味着其导向面承受的并非单一方向的摩擦,而是交变微动磨损与局部应力集中的复合工况。
当卸料板导柱与导套的配合间隙偏大时,卸料板在压料瞬间会产生微小的水平位移,这一位移直接传递到凸模与凹模的相对位置关系上。对于精密冲裁或薄板高速冲压而言,数微米的偏移就足以改变冲裁间隙的分布,进而影响断面质量的一致性。因此,卸料板导柱的精度状态实际上是冲裁间隙稳定性的“隐性调节器”。
在实际生产中,卸料板导柱的选型常以“能否装入模架”为首要判断标准,而对其导向精度等级、材料匹配与表面处理方式缺乏系统评估。事实上,卸料板导柱的选型需要同时考虑三个维度:
第一,配合精度与间隙控制。卸料板导柱与导套的配合间隙应根据冲压速度、板料厚度和卸料力大小进行匹配。高速冲压条件下,间隙过小会加剧摩擦热积累,间隙过大则放大卸料板的横向窜动。合理的做法是参照冲压节拍与侧向力估算值,在标准配合基础上进行微调。
第二,材料与热处理的一致性。卸料板导柱与主导向柱的材料选择逻辑并不完全相同。卸料板导柱更强调表面耐磨性与芯部韧性的平衡,因为其承受的冲击载荷虽小但频率极高。若材料硬度分布不均匀,容易在导向面形成局部剥落,进而污染配合面。
第三,安装结构的刚性支撑。卸料板导柱的固定方式直接影响其垂直度保持能力。采用带台肩的固定结构配合精磨安装孔,可以有效抑制导柱在反复卸料冲击下的微幅松动。部分模具设计中忽略了对安装孔垂直度的校验,导致导柱从装配之初就存在倾斜偏差,这种偏差在后续冲压中会被逐步放大。
卸料板导柱的润滑往往依赖模具整体润滑系统或人工涂覆,缺乏独立的润滑状态监测。在连续冲压过程中,卸料板导柱的导向面温度上升较快,润滑脂的黏度变化会改变油膜厚度,进而影响导向间隙的等效值。当润滑衰减到一定程度时,导向面进入边界摩擦状态,磨损速率呈非线性增长。
另一个容易被忽视的问题是磨损均衡。由于卸料板受力分布并非完全对称,不同位置的卸料板导柱磨损量存在差异。这种差异累积到一定程度后,卸料板会产生倾斜运动趋势,进一步加剧局部导柱的偏载。定期检查各导柱的磨损量分布,比单纯更换磨损最严重的单根导柱更有助于维持导向系统的整体稳定性。
将卸料板导柱置于冲压精度传递链条中观察,其作用可以概括为“二次导向”:主导向副确立上下模的相对位置框架,卸料板导柱则在这一框架内维持卸料板与凸模、凹模之间的动态对中关系。二次导向的精度损失不会单独显现,而是以冲裁断面质量波动、毛刺高度分散或局部尺寸漂移的形式渗透到制件质量中。
因此,在模具精度管理体系中,卸料板导柱不应停留在“易损件”的定位上,而应被纳入导向副精度链的同步评估范围。从配合间隙的合理匹配、安装垂直度的严格控制,到润滑状态的定期确认与磨损分布的均衡管理,每一个环节都在影响这个“精度稳定器”的实际效能。对于追求长周期尺寸一致性的冲压生产而言,重新审视卸料板导柱的技术角色,或许比追逐单一零件的精度等级更具现实意义。
 非标产品
 收藏夹
 我的订单
 个人中心
 联系客服
 网站操作指南

 快速报价
 (


 客服微信