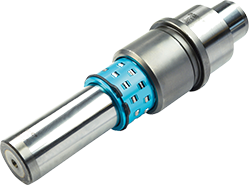
在注塑模具的构成体系中,导向副往往被视为“标准件”,其选型与维护的重视程度远不及型腔、浇注系统或顶出机构。然而,当模具进入连续量产阶段,导向副的配合状态会直接影响分型面的贴合精度、型芯型腔的对中程度,乃至成品的飞边控制水平。塑胶模导柱导套所面对的工况,与冲压模有着本质差异:持续的热循环、熔体辐射与传导带来的温度梯度、以及频繁开合模产生的侧向力,共同构成了一个动态变化的配合环境。理解这一环境下的热平衡逻辑,是重新审视导向副价值的关键切口。
注塑模具在运行过程中,型腔区域温度通常维持在数十至百余摄氏度区间,而模架外围的温度相对较低,由此在模具内部形成温度梯度。导柱与导套分别嵌装在模架的不同模板上,其所处位置的温度并不一致。钢材的热膨胀系数是客观存在的物理属性,当导柱与导套的温度差达到一定幅度时,原本在常温下设计好的配合间隙会发生偏移。
这种偏移的方向和幅度,取决于两者材料的热膨胀特性、结构约束方式以及冷却水路的布置。若间隙在热态下收窄过多,导向副可能进入过盈状态,导致开合模阻力上升、摩擦热加剧,甚至出现拉伤;若间隙在热态下扩大,导向副的定心能力下降,分型面在合模瞬间的贴合精度受到影响,薄壁制品或高外观要求制品对此尤为敏感。因此,塑胶模导柱导套的配合设计不能仅依据常温尺寸链,而应将热态间隙作为校核条件之一。
导向副的失效形式中,磨粒磨损与粘着磨损占据相当比例。在注塑工况下,熔体溢料、玻纤增强材料飞散、以及润滑剂迁移,都可能在导柱与导套的配合面之间形成第三体颗粒。面对这类磨损环境,单纯提高表面硬度并非总是有效策略。硬度过高而韧性不足的材料组合,在承受侧向冲击时可能出现微裂纹或剥落,反而加速配合面的损伤。
更为务实的思路是关注摩擦副的材料配对与表面处理工艺的协同。导柱与导套采用不同硬度或不同表面纹理的组合,有助于降低粘着倾向;适当的表面涂层或自润滑处理,可以在维护周期内提供一层缓冲。需要注意的是,任何表面处理都会改变配合尺寸的基准,塑胶模导柱导套在选型时应将涂层厚度纳入公差分配,避免出现“处理完装不上”或“处理完太松”的尴尬。
模具结构对导向副热态行为的影响,常被简化为“加冷却水路”这一句话。但在实际工程中,导柱导套的安装孔位置、模板的约束刚度、以及导柱的悬伸长度,都会改变热变形的传递路径。例如,当导套嵌装在温度较高的模板区域,而导柱固定在温度较低的模板上时,两者轴向热伸长量的差异可能导致导向副的有效配合长度发生变化。
有经验的模具设计会在导向副附近设置独立的温度调节回路,或在结构上预留热补偿空间。对于深腔模具或叠层模具,导向副的热态对中问题更为突出,此时采用带自调心能力的导套结构,可以在一定程度上吸收热变形带来的角度偏差。塑胶模导柱导套的选型不应停留在“直径加长度”的层面,而应结合模具的热布局进行匹配性评估。
在量产现场,导向副的维护往往采用定期更换的方式,周期依据经验设定。这种做法的隐患在于,不同模具的热历史、成型周期与材料体系差异较大,统一的时间周期难以覆盖个体差异。更为精细的做法是建立导向副的状态记录,关注开合模阻力变化、润滑剂消耗速率以及配合面外观的阶段性检查。
当发现导柱表面出现沿运动方向的均匀擦痕时,通常提示润滑不足或间隙偏小;当出现局部点蚀或剥落时,则需排查侧向力是否超出预期。塑胶模导柱导套的更换决策,应结合配合间隙的实测数据与制品精度的趋势变化,而非单纯依赖日历周期。对于高价值模具,引入简易的合模力监测或导向副温度监测,可以为维护决策提供更及时的输入。
塑胶模导柱导套的技术内涵,远不止于一套标准件的采购与安装。在热循环主导的注塑工况下,导向副的配合状态是一个随温度、磨损与结构约束动态演化的过程。从热态间隙的校核,到材料配对的摩擦学考量,再到维护策略的状态化转型,每一个环节都指向同一个目标:让导向副在模具的全生命周期内保持可预期的定心能力。当行业讨论模具精度时,不妨将目光投向这对看似普通的圆柱与套筒——它们之间的间隙,恰恰是量产稳定性的一道隐性防线。
 非标产品
 收藏夹
 我的订单
 个人中心
 联系客服
 网站操作指南

 快速报价
 (


 客服微信