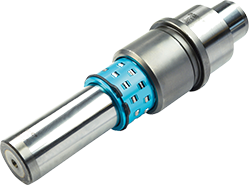
在模具导向系统的选型讨论中,滚珠导柱长期占据主流话语,而滚针导柱组件往往被视为一种“特殊工况下的补充方案”。这种认知并非没有依据——滚针结构的摩擦特性、安装空间与行程适配确实存在边界。但若因此忽略其在高刚性、高承载场景中的不可替代性,选型视野便会出现一块明显的盲区。从工程视角重新审视滚针导柱组件,需要回到承载机理本身,再沿着装配与维护链条逐层展开。
滚针导柱组件的核心特征在于滚动体与导向面之间形成线接触,而非滚珠的点接触。这一差异在承载能力上表现得尤为直接:在相同截面尺寸下,滚针结构可提供的有效接触面积显著增加,径向承载能力随之提升。对于存在较大侧向力或偏心载荷的冲压模具,这种承载方式能够在一定程度上抑制导向副的弹性变形,从而为凸凹模间隙的稳定性提供支撑。
但线接触也带来另一面。滚针与滚道之间的接触应力分布对加工精度和安装同轴度更为敏感,一旦导向面存在微小的直线度偏差,载荷便会在局部区域集中,进而加速磨损。这意味着滚针导柱组件的性能释放,高度依赖导柱、导套及安装孔的加工一致性。换言之,它并非“即装即用”的通用件,而是一套对配合精度有明确要求的系统组件。
滚针导柱组件在装配阶段最容易被低估的环节,是预紧量的控制。与滚珠导柱相比,滚针结构的刚性更高,游隙调整的窗口更窄。预紧不足会导致导向副在换向时产生微量窜动,影响冲压件的轮廓一致性;预紧过大则会使滚动体与滚道之间的接触应力迅速攀升,缩短疲劳寿命。实际生产中,这一平衡点往往需要结合模具吨位、冲压节拍与导向副的实际温升进行匹配,而非简单套用样本参数。
另一个常被忽视的细节是安装基准面的处理。滚针导柱组件对安装面的平面度与垂直度要求较高,若模板加工残留微小的形位偏差,组件在运行中可能出现偏载,表现为局部发热或异响。这类问题在初期往往不明显,却会在量产爬坡阶段逐渐暴露,成为精度漂移的起点。因此,装配环节的检测重点不应只停留在配合尺寸,还需关注组件装入后的手动滑移手感与空载运行电流变化。
滚针导柱组件的适用行程存在客观边界。由于滚针保持架的结构限制,其有效导向长度与行程之间需要保持一定比例,行程过长时滚针可能脱离承载区,导致导向刚度下降。在冲压模具中,这一边界与模具的闭合高度、导向副的布置方式直接相关。选型时若仅按额定载荷匹配,而忽略实际行程与保持架长度的对应关系,便可能在高速冲压中出现导向副瞬时不稳的现象。
润滑管理同样是滚针导柱组件的关键变量。线接触工况下,润滑油膜的建立与维持难度高于点接触,尤其在低速重载或频繁启停的工况中,边界润滑状态难以避免。若润滑供给不足,滚针端部与滚道边缘容易率先出现磨损痕迹,进而发展为剥落。维护实践中,较为务实的做法是结合模具的冲次统计建立润滑周期,并在定期点检中关注导向副的温度与噪声变化,而非等到精度超差后再行处理。
将滚针导柱组件置于模具导向系统的整体选型框架中,其定位应被理解为一种分工而非替代。对于高吨位、大侧向力、导向刚度要求突出的冲压场景,滚针结构的承载优势具有现实价值;而对于高速轻载、行程较长或维护条件有限的工况,滚珠导柱的摩擦特性与容错能力则更为适配。关键在于选型阶段是否将承载方式、行程匹配、预紧控制与润滑维护作为一个整体来评估,而非孤立地比较单项参数。
从全周期视角看,滚针导柱组件的成本账也不应只计算采购单价。其装配精度要求带来的加工成本、预紧调整所需的技术投入,以及润滑维护的持续性支出,都构成隐性成本的一部分。反过来,在高刚性需求明确的场景中,这种投入换来的导向精度稳定性与模具寿命延长,同样会在量产阶段逐步显现。工程选型的理性,恰恰体现在对这种双向账目的清醒认知之中。
 非标产品
 收藏夹
 我的订单
 个人中心
 联系客服
 网站操作指南

 快速报价
 (


 客服微信