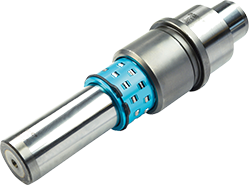
在模具结构中,模架用导柱组件常被视为标准件,采购时按规格型号对号入座,装配时按过盈量压入模板。这种“零件化”的认知习惯,容易掩盖一个事实:导柱组件从来不是孤立工作的单元,它是一套嵌入模板孔系中的精度节点,其实际表现取决于从模板加工到组件装配、再到合模运行的全链路公差分配。当合模精度出现波动时,问题往往不在导柱本身,而在组件与模架之间的装配公差链上。
模架用导柱组件的出厂精度通常以导柱外径公差、导套内径公差、同轴度等参数表达。这些参数在单件检测台上是清晰的,但一旦压入模板,组件的有效精度就被模板孔系的几何状态重新定义。模板上导柱安装孔的位置度、垂直度、孔径一致性,会以叠加或抵消的方式改变导柱在模架中的实际姿态。换言之,导柱组件的精度是“输入”,模架孔系的加工质量是“传递函数”,最终合模时的导向精度才是“输出”。
在工程实践中,一个常见现象是:单件检测合格的导柱组件,装入模架后合模间隙却超出预期。追溯原因,往往不是导柱超差,而是模板孔位偏差导致导柱轴线与导套轴线之间产生了附加偏斜。这种偏斜在空载手动合模时可能不明显,但在冲压或注塑的侧向力作用下会被放大,进而加剧导向面的偏磨。
从装配视角看,模架用导柱组件的公差链可以拆解为三个环节。第一个环节是模板孔系的加工偏差,包括孔位坐标偏差、孔轴线对模板平面的垂直度偏差,以及多孔之间的位置一致性。第二个环节是组件压入过程中的姿态保持,压装力是否均匀、压入方向是否与孔轴线重合,都会影响导柱最终的实际垂直度。第三个环节是导柱与导套之间的配合间隙,这一间隙在模架闭合时承担导向功能,但其有效值受前两个环节的偏斜量侵蚀。
这三个环节的偏差并非简单相加,而是存在方向性耦合。例如,模板孔位偏差若与导柱压入偏斜方向相反,可能部分抵消;若方向相同,则累积放大。因此,在模架装配中,单纯控制单个环节的公差上限并不足以保证系统精度,需要关注偏差的方向分布和累积路径。这也是为什么一些模架在单件全检合格的条件下,合模精度仍然出现批次性波动的原因。
为应对公差链累积问题,部分制造流程引入了组件级预调策略:在导柱压入模板后,对导柱的实际姿态进行复测,必要时通过微调压装或局部修配来修正偏斜。这种做法将精度控制点从“零件出厂”后移到“组件装入模架”,更贴近实际工况。但预调也有边界——它只能修正姿态偏差,无法弥补模板孔位系统性偏移带来的轴线错位;过度依赖预调,还可能掩盖模板加工阶段的质量波动。
更系统的做法是在模板加工阶段就建立与导柱组件的公差匹配关系。例如,根据导柱组件的配合公差带,反推模板孔系的加工公差分配,使两者在概率分布上形成合理重叠,而非各自独立追求极限精度。这种“公差匹配”思路在批量模架制造中尤其重要,因为它把质量控制从单件把关转向过程能力管理。
传统检测多聚焦于导柱组件本身的尺寸精度,而装配公差链的视角提示,检测策略应向前后两端延伸。向前,应关注模板孔系的几何状态,尤其是多孔位置度与垂直度的联合分布;向后,应在模架闭合状态下测量导向副的实际间隙与接触状态,而非仅依赖空载手动感观。
在批量生产条件下,还可以通过统计过程控制方法,跟踪导柱压入后实际姿态的分布趋势,识别公差链中偏移的方向性。当某一方向的偏斜持续出现时,提示模板孔系或压装工艺存在系统性偏差,而非随机波动。这种基于分布趋势的反馈,比单件合格判定更能反映导向系统的真实稳定性。
模架用导柱组件的工程意义,不在于它是一个高精度零件,而在于它是模架精度链条中的一个可管理节点。把组件从“标准件”还原为“装配单元”,把精度从“单件参数”还原为“公差链输出”,才能解释合模精度波动背后的系统性原因。对于模具制造而言,导向系统的稳定性不是靠提高某一环节的精度上限实现的,而是靠公差链各环节之间的匹配与可追溯实现的。这一视角的转换,或许比选型手册上的参数对比更能回应量产中的精度焦虑。
 非标产品
 收藏夹
 我的订单
 个人中心
 联系客服
 网站操作指南

 快速报价
 (


 客服微信