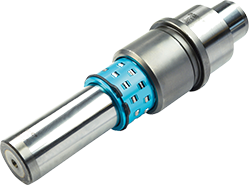
在模具制造的分工体系里,外导柱组件属于典型的“小件大作用”品类。它不占据模具成本的主要份额,却直接关系到合模导向的重复定位能力。当模具结构走向非标化、大型化或精密化,标准规格的外导柱组件往往难以覆盖全部工况,定制需求随之产生。广州及珠三角地区模具产业密度高、订单结构复杂,外导柱组件定制的供应节奏与协同质量,正在成为观察区域模具配套能力的一个切面。
不少采购方将定制理解为“按图加工”,但从工程实践看,图纸只是结果的载体,真正的起点是工况条件。外导柱组件在模具中承担导向与承载的双重角色,其直径、长度、配合公差、安装方式、润滑结构乃至表面处理,都需要与模具的吨位、行程、生产节拍和材料特性相匹配。若仅依据二维图纸报价,容易在后续装配阶段暴露出配合过松或过紧的问题。
广州地区模具企业服务的下游行业跨度较大,覆盖汽车内饰件、家电外壳、消费电子结构件以及部分工业设备零件。不同领域对导向副的耐磨性、抗偏载能力和维护周期要求差异明显。定制前端若能完成工况信息的结构化梳理,例如明确合模频次、导向副受力方向、工作温度区间和清洁度要求,供应端的工艺路线选择会更有依据,交期评估也更接近实际。
外导柱组件定制的交期常被简化为“加工天数”,但实际周期由多个串联环节构成。材料备库是第一道变量。导柱常用材料涉及不同牌号的工具钢与合金钢,部分定制规格需要特定直径的棒料或管料,若供应端没有对应库存,采购周期便会前置拉长。广州及周边地区材料流通效率较高,但非标尺寸的备料仍存在时间窗口。
热处理是第二道变量。外导柱组件对表面硬度与芯部韧性的匹配有明确要求,淬火、回火、表面强化等工序的排产节奏直接影响交付。定制件与批量件混线生产时,热处理炉次的组织方式会带来等待时间。部分供应端通过将定制件按材料与工艺相近原则归组排产,压缩了单件等待成本,这一做法对交期稳定性的贡献往往被低估。
检测节拍是第三道变量。外导柱组件的圆柱度、直线度、配合面粗糙度以及安装孔位关系,需要在出厂前完成验证。定制件的检测项目通常多于标准件,若检测资源安排不当,容易在最后环节形成拥堵。将检测嵌入工序流转而非集中置于末端,是缩短整体周期的可行方式。
广州模具配套市场的特点之一,是供需双方地理距离较近,面对面沟通和现场确认的成本较低。外导柱组件定制过程中,装配干涉、安装孔位微调、配合手感确认等事项,往往需要多次往返。近距离协同使问题暴露和修正的周期缩短,也让小批量、多批次定制在物流层面更具可行性。
与此同时,区域内供应端的设备构成较为多元,从常规车磨加工到精密磨削、慢走丝与坐标磨等工艺均有分布。定制需求进入供应端后,工艺路线能否一次选对,取决于对零件功能面的识别。以外导柱为例,导向面的加工质量与安装基准面的位置关系需要同步控制,若工序安排将两者割裂,后续装配阶段容易出现导向面与安装面不平行的情况。广州部分配套企业通过工艺前置评审,将功能面识别纳入报价阶段,减少了返工带来的交期波动。
从供应链协同角度看,外导柱组件定制的效率提升并不完全依赖设备升级,信息组织方式同样关键。需求端若能提供清晰的工况说明、配合要求和验收标准,供应端便可在报价阶段同步给出材料建议、工艺路线和交期节点。双方对关键节点的共识越明确,过程中的不确定性越少。
过程可见性同样重要。定制件进入生产后,材料到位、粗加工完成、热处理进炉、精加工开始、检测完成等节点若能以简洁方式同步,采购方对交期的预期管理会更加从容。对于模具制造企业而言,外导柱组件的到货时间需要与模架装配计划衔接,提前获知节点变化,有助于调整装配排程,避免因小件延误造成整体进度被动。
综合来看,广州外导柱组件定制的竞争力,不仅体现在单件加工精度上,也体现在从工况梳理到交期兑现的系统协同能力。模具配套件供应正在从“按图报价”走向“按工况组织资源”,这一转变对供需双方的信息透明度和工艺理解力都提出了更高要求。对于采购方而言,选择定制供应时,将交期构成拆开来看,比单纯比较报价数字更能反映真实成本。
 非标产品
 收藏夹
 我的订单
 个人中心
 联系客服
 网站操作指南

 快速报价
 (


 客服微信