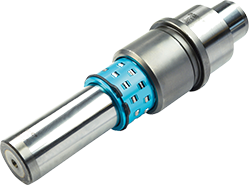
在模具导向系统的讨论中,滚珠导柱常被视作滑动导柱的“升级替代”——用滚动摩擦取代滑动摩擦,降低磨损、提升精度。然而,这一简化认知容易掩盖一个关键事实:滚珠导柱的性能表现,很大程度上并不取决于“有没有滚珠”,而取决于滚珠与导柱、导套之间的预紧力设定。预紧力这一参数,恰是滚珠导柱从标准件走向工程件的分水岭。
滚珠导柱的核心结构是在导柱与导套之间布置滚珠保持架,使相对运动由滑动变为滚动。为保证导向精度,滚珠与滚道之间需施加一定的预紧力,以消除间隙、提升刚性。但预紧力的设定存在明确的工程边界:预紧力不足,导向副存在间隙,合模时会产生微幅晃动,影响制品一致性;预紧力过大,滚动阻力上升,摩擦热累积加快,滚珠与滚道的接触疲劳寿命随之下降。
换言之,预紧力本质上是在“导向刚性”与“运动顺畅性”之间寻找平衡点。这一平衡点并非固定值,而是随模具类型、负载方向、运动频率和润滑条件而变化。将预紧力视为可随意加大的“保险系数”,是滚珠导柱选型中的常见误区。
在滚珠导柱的技术参数中,摩擦力矩往往不如精度等级、额定负载那样受关注,但它恰恰是预紧力设定的直接反映。摩擦力矩过大,意味着预紧力偏高或滚道匹配不当,长期运行中温升明显,润滑脂劣化加速;摩擦力矩过小,则提示预紧力不足或滚珠尺寸分选存在偏差,导向刚性难以保证。
从工程视角看,摩擦力矩的稳定性比绝对值更有意义。同一批次滚珠导柱的摩擦力矩离散度,反映的是滚珠分选精度、滚道加工一致性和预紧力控制水平。对于多工位级进模、精密冲压模等对同步性要求较高的场景,摩擦力矩的一致性直接影响各导向副的负载分配,进而影响模具的偏载风险。
滚珠导柱的导向刚性由滚珠接触刚度、保持架刚性和预紧力共同决定。与滑动导柱相比,滚珠导柱在轻载、高速、小行程工况下具有明显的摩擦优势;但在重载或强侧向力工况下,滚珠与滚道的点接触特性限制了其承载能力。此时若单纯依靠提高预紧力来补偿刚性,反而会加剧接触应力集中。
因此,滚珠导柱的适用边界需要结合模具的受力特征来判断。对于以垂直合模力为主、侧向力较小的精密模具,滚珠导柱能够发挥低摩擦、高重复定位精度的优势;对于存在较大侧向冲击或重载成形的模具,则需审慎评估滚珠导柱的承载裕度,必要时回归滑动导向或采用组合导向方案。
预紧力的实际效果并非孤立存在,润滑状态会对其产生显著调制。润滑充分时,滚珠与滚道之间形成油膜,摩擦系数降低,预紧力的“刚性收益”得以释放;润滑不足或润滑脂失效时,预紧力转化为额外的摩擦阻力,温升加快,滚珠表面损伤风险上升。这意味着滚珠导柱的预紧力设计必须与润滑方案协同考虑,而非各自独立设定。
在实际应用中,滚珠导柱的润滑维护周期往往比滑动导柱更敏感。滚动接触的油膜厚度较薄,对润滑脂的黏度、滴点和机械安定性要求更高。忽视这一关联,即便预紧力设定合理,导向副的长期稳定性也难以保障。
滚珠导柱的工程价值,不在于单项参数的极致,而在于预紧力、摩擦力矩、刚性、承载与润滑之间的系统匹配。将滚珠导柱简单理解为“滚动化”的标准件,容易在选型中偏重精度等级而忽略预紧力适配;而将其视为需要系统匹配的导向功能部件,才能真正发挥其在精密导向中的技术潜力。
对于模具设计者而言,滚珠导柱的选型问题可以归结为一个基本判断:模具的负载特征与运动特征,是否落在滚珠导向的适用区间内;若落在区间内,预紧力的设定是否与润滑方案、配合公差形成闭环。这一判断的质量,往往比导柱本身的精度等级更能决定导向系统的实际表现。
 非标产品
 收藏夹
 我的订单
 个人中心
 联系客服
 网站操作指南

 快速报价
 (


 客服微信