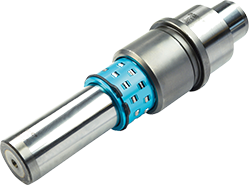
在模具制造领域,导向系统的精度直接关系到合模质量、产品一致性和模具使用寿命。近年来,随着精密冲压、高速注塑等工艺的普及,下游用户对导柱导套的精度要求正在从单一尺寸公差向全生命周期的稳定性转变。这一变化,正在倒逼导柱导套厂家重新审视自身的制造体系与交付逻辑。
与传统认知不同,导向件的精度并非仅由加工设备决定。从原材料入库到成品出库,材料批次的一致性、热处理过程的温度曲线控制、磨削工序的砂轮修整频率,乃至清洗与防锈环节的残留物控制,都会对最终产品的配合性能产生累积影响。一位从事模具配件技术管理的人士指出,导向件在实际使用中出现的早期磨损或卡滞,相当一部分并非尺寸超差,而是表面微观质量与润滑适配性不匹配所致。
导柱导套的服役条件要求其表面具备高硬度与耐磨性,同时芯部保持足够的韧性以抵抗冲击载荷。这一矛盾的平衡,高度依赖热处理工艺的精细化程度。当前,部分导柱导套厂家在真空淬火与深冷处理环节加大投入,通过控制残余奥氏体含量来提升尺寸稳定性,减少长期使用中的形变风险。
磨削环节同样关键。外圆磨削的进给策略、冷却液的洁净度、砂轮的动平衡状态,都会在工件表面留下不同的磨削纹理。这些纹理在配合运动中充当微观储油结构,其方向与密度直接影响初期磨合期的摩擦特性。有经验的工艺人员会根据导柱的线速度与负载工况,调整磨削参数以形成有利于油膜承载的表面形貌,而非单纯追求更低的表面粗糙度数值。
值得注意的是,检测环节的覆盖度正在成为区分厂家能力的重要维度。圆度、圆柱度、表面轮廓度等形位公差项目的全检或高频抽检,需要配置相应的精密测量设备与恒温环境。部分供应端企业已将检测数据与批次号绑定,实现质量追溯的可视化,这在一定程度上回应了下游用户对批次一致性的关切。
导柱与导套的配合间隙是导向系统设计的核心参数。间隙过小,易在温升或侧向力作用下发生咬合;间隙过大,则导向精度衰减,影响模具闭合重复性。不同应用场景对间隙的诉求存在差异:精密冲压模倾向于较小的间隙配合以保障导向刚性,而大型注塑模则需为热膨胀预留更多余量。
这一需求分化,推动导柱导套厂家从标准件供应向场景化选型支持延伸。部分厂家开始提供基于工况参数的间隙推荐表,涵盖模具温度、运行节拍、侧向载荷估算等输入条件,辅助模具设计人员完成初始选型。同时,在导套内壁的油槽结构设计上,也出现了针对高速工况的螺旋槽与针对重载工况的环形槽等差异化方案,以改善润滑剂分布与排屑能力。
在非标定制领域,交期与精度的平衡考验着厂家的柔性制造能力。小批量、多规格的订单结构,要求生产线具备快速换型与工艺参数复用的能力。一些厂家通过模块化工装与数字化工艺卡的使用,压缩了非标件的准备周期,同时借助在机测量手段减少反复装夹带来的精度损失。
模具制造项目往往具有周期紧、变更频繁的特点,导向件的交付节奏直接影响模具装配进度。导柱导套厂家在产能规划之外,越来越注重与下游客户的信息衔接。通过共享需求预测、建立安全库存池、设置区域寄售仓等方式,缩短常用规格的响应时间,成为供应端提升服务韧性的常见做法。
与此同时,原材料价格波动与环保合规要求,也在推动厂家优化供应链结构。与上游钢材供应商建立更紧密的技术协作,锁定材料性能指标而非仅关注牌号,有助于减少批次波动带来的工艺调整成本。在表面处理环节,对环保型防锈工艺的替代验证,同样被纳入部分厂家的中长期技术路线图。
从更宏观的视角看,导柱导套虽属模具配件中的小品类,但其精度稳定性与供应可靠性,却是模具产业基础能力的一个缩影。当下游制造向高精度、高节拍方向持续演进时,导向件供应端围绕材料、工艺、检测与交付的系统性打磨,正在成为支撑模具品质的隐性基石。对于导柱导套厂家而言,能否将技术积累转化为可验证、可追溯、可协同的供应能力,将在很大程度上决定其在细分市场中的位置。
 非标产品
 收藏夹
 我的订单
 个人中心
 联系客服
 网站操作指南

 快速报价
 (


 客服微信