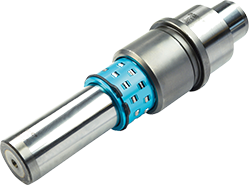
在汽车冲压模具的讨论中,导柱常被归入“标准件”序列,似乎只要规格对得上、材质达标,便足以胜任。然而,当模具进入高节拍、长行程、大侧向力的服役环境后,导柱的失效往往并非源于尺寸偏差,而是来自对其服役边界的误判。从工程观察的角度看,汽车模具导柱的真正课题,不在于“选一根多大的柱子”,而在于厘清它在特定工况下能够承受什么、不能承受什么。
汽车模具在合模与冲压过程中,导向系统承受的并非理想状态下的纯轴向力。由于板料厚度波动、模具温升引起的热膨胀差异、以及压力机滑块的运动精度限制,导柱与导套之间会持续产生侧向分量。这一分量在普通中小型模具中或许可以忽略,但在大型覆盖件模具、多工位传递模中,往往成为决定导柱寿命的主导因素。
值得关注的是,侧向载荷的破坏性并不总是以“折断”这种显性形式出现。更多时候,它表现为导柱工作表面的偏磨、导套内孔的椭圆化,以及配合间隙的不可逆扩大。这种渐进式退化在初期难以被察觉,却会通过合模精度的漂移,逐步传导至制件毛刺、送料不畅等下游问题。因此,在选型阶段对侧向载荷进行估算,并据此调整导柱直径、配合公差与润滑策略,比单纯依据模具吨位查表更具工程意义。
导柱的摩擦学行为常被简化为“加润滑脂”这一动作,但在连续冲压场景下,润滑状态实际上是一个动态变量。高节拍运行时,导柱与导套的相对运动频率显著提升,润滑脂的基础油析出、皂基老化速度加快,若维护周期仍按低速模具的经验设定,便可能出现局部干摩擦。
更隐蔽的问题在于润滑剂的分布均匀性。立式模具中,导柱下部的润滑脂容易在重力作用下堆积,而上部工作段反而处于欠润滑状态;卧式或斜置导向机构中,这一分布差异更为复杂。工程观察表明,部分导柱的早期磨损集中在特定行程区间,与润滑剂迁移路径高度吻合。这提示维护策略应从“定期补脂”转向“按行程区间与姿态补脂”,并对导柱表面进行周期性的油膜完整性检查。
汽车模具导柱的维护周期不应以固定月份或冲次统一划定,而应依据其主导失效模式反向推导。若磨损以磨粒磨损为主,维护窗口取决于外界污染物侵入速率;若以粘着磨损为主,则与润滑剂劣化速度相关;若出现疲劳剥落迹象,则需缩短检查间隔并评估表面处理工艺的适配性。
在实际生产中,导柱的更换往往是被动的——直到合模精度超差或出现异响才进行处理。这种事后模式在单件小批生产中尚可容忍,但在汽车模具长生命周期、高节拍运行的背景下,代价较高。较为务实的做法是建立导柱工作表面的定期形貌记录,通过粗糙度变化与间隙增量趋势,预判其剩余可用周期。这一做法并不需要复杂仪器,却能将维护决策从“坏了再换”前移到“按状态换”。
导柱的服役表现不仅取决于自身,还与装配过程中的对中质量密切相关。即便导柱与导套的单项精度均合格,若安装孔的同轴度存在偏差,导柱在合模瞬间便承受附加弯矩,其后果与侧向载荷过载类似。工程实践中,部分导柱的异常磨损可追溯至装配阶段的强制压入或孔位微调,这些操作在短期内不影响使用,却改变了导柱的受力姿态。
因此,在导柱装配后进行一次空载合模的接触印痕检查,观察导柱与导套的接触斑点分布,是判断对中状态的直观手段。接触斑点偏向一侧或集中于端部,均提示存在对中偏差或轴线倾斜,需在模具投产前予以修正。
汽车模具导柱的工程价值,体现在它对导向精度的长期维持能力上,而非某一项静态参数的高低。从侧向载荷的估算、润滑状态的管理,到维护周期的动态调整与装配对中的控制,每一个环节都在划定导柱的服役边界。尊重这一边界,导柱便是一道可靠的精度防线;忽视这一边界,它便可能成为模具精度漂移的起点。对于高节拍汽车冲压场景而言,这种边界意识,比任何单一选型口诀都更值得重视。
 非标产品
 收藏夹
 我的订单
 个人中心
 联系客服
 网站操作指南

 快速报价
 (


 客服微信