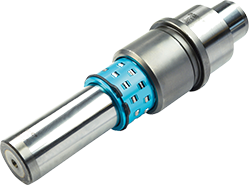
在模具导向系统中,滚珠独立导柱常被视为一个“装上去就不用管”的标准件。这种印象并非没有来由:独立导柱组件将导柱、导套与滚珠保持架集成为一体,安装时只需保证模板孔位的配合精度,后续似乎就可以交给设备去运转。然而,来自一线维修记录与失效分析的信息反复指向同一个事实——相当比例的导向精度下降,并非源于导柱本身的材料或加工缺陷,而是润滑状态与维护节奏长期偏离合理区间所累积的结果。
把滚珠独立导柱放在整个模具生命周期的尺度上看,它承担的是高频往复运动下的滚动导向任务。滚珠在导柱与导套的滚道之间循环滚动,理论上摩擦系数低、磨损小,但这一优势的成立有一个前提:滚道与滚珠之间始终存在有效的润滑膜。润滑膜一旦局部破裂,金属与金属的直接接触便会在极小的接触面积上产生高应力,初期表现为运行阻力的细微波动,随后演变为滚道表面的点蚀与剥落。这类损伤在模具合模精度上的反映往往滞后,等到制品出现毛刺或同轴度超差时,导向副的损伤通常已经进入不可逆阶段。
润滑状态的判断不能只看“有没有油”。在实际使用中,润滑脂的填充量、基础油黏度与工作温度之间存在明显的匹配关系。填充量不足,滚珠在高速往复中来不及形成完整油膜;填充量过多,搅拌阻力上升,反而导致温升加快、润滑脂皂基结构提前劣化。更常见的问题是补充润滑的时机缺乏依据——有的现场按固定日历周期加注,有的则等到出现异响才处理,两种做法都忽略了滚珠独立导柱的实际运行工况差异。合理的做法是结合冲次或合模次数建立观察节点,同时记录运行阻力与温升的变化趋势,让维护动作跟着状态走,而不是跟着日历走。
与润滑紧密耦合的是污染控制。滚珠独立导柱的滚珠保持架并非密封结构,在冲压或成型环境中,细小的粉尘、油雾凝结物乃至材料碎屑都可能进入滚道区域。颗粒物一旦被滚珠碾压,会在滚道上留下压痕,成为后续疲劳剥落的起点。值得注意的是,污染进入往往不是一次性事件,而是通过保持架端部的间隙逐步累积。因此,防护的重点不应只放在导柱外露段的清洁上,还要关注导套端部与保持架衔接处的状态。在粉尘较多的工况下,增设柔性防护或定期清理端部积尘,其效果往往比提高润滑脂等级更为直接。
从工程管理的角度看,滚珠独立导柱的维护节奏需要与模具的整体保养计划形成对应关系,而不是单独安排。模具每次下机保养时,导向副的滚道状态、润滑脂颜色与黏稠度、保持架运动是否顺畅,都应当作为固定检查项记录下来。这些信息积累到一定数量后,可以形成该套模具导向副的性能衰减曲线,为更换时点提供依据。相比于等到精度超差再被动更换,基于状态趋势的预防性更换在停机成本与制品质量风险上都更为可控。
还需要指出的是,滚珠独立导柱的选型与使用之间存在一条容易被忽略的衔接带。选型阶段关注的是额定载荷、行程与安装尺寸,而使用阶段面对的却是实际载荷分布、速度变化与温度波动。两者之间的偏差如果缺少反馈机制,就会表现为“选型没问题但就是用不久”的困惑。建立从使用现场回到选型参数的信息回路,把实际工况下的失效模式转化为选型时的修正依据,是提升导向系统整体可靠性的务实路径。
归根结底,滚珠独立导柱的精度保障不是某一个环节的孤立任务,而是润滑管理、污染控制与维护节奏三者协同的结果。把这三件事纳入日常管理的观察框架,导向副的服役表现才能从“勉强可用”走向“稳定可控”。
 非标产品
 收藏夹
 我的订单
 个人中心
 联系客服
 网站操作指南

 快速报价
 (


 客服微信