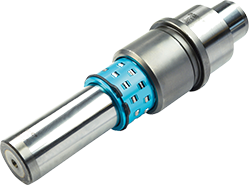
在冲压模具行业,一个长期被忽视的事实是:模具的最终精度并不取决于某一个配件的极限加工能力,而是取决于整套配件在装配现场的误差累积。导柱、导套、冲头、固定板、卸料组件——这些看似独立的冲压模具配件,在合模瞬间形成一个闭合的精度传递链,任何一环的微小偏差都会在高速冲压的往复运动中放大为磨损、偏载甚至早期失效。
过去几年,行业对精度的讨论多集中在单件层面:导柱的圆柱度能做到多少微米,导套的内孔粗糙度控制在什么区间,冲头的同轴度如何保证。这些指标固然重要,但当模具进入实际生产节拍后,真正决定寿命的往往是配件之间的匹配一致性,而非单件参数的纸面最优。
冲压模具配件的材料选择通常有明确规范,但同一牌号不同炉批的钢材在淬透性、残余应力分布上存在客观波动。这种波动在单件检测中不易显现,却会在热处理后以变形量的形式释放出来。一批导柱在热处理后直线度普遍偏移几个微米,单独看仍在公差带内,但与同批导套装配后,配合间隙的分布就会偏离设计预期。
有经验的模具制造企业开始将材料批次追溯纳入配件入库管理,要求供应商提供同批次热处理试样的变形数据,而非仅提供硬度报告。这种做法看似增加了采购环节的工作量,实际上减少了装配现场的选配时间和返工率。精度管理的重心正在从成品检验前移到材料与热处理的过程控制。
冲压模具配件中,导向类零件和刃口类零件对热处理变形的敏感度最高。导柱经淬火回火后,若校直工艺控制不当,表面会残留不均匀的应力层,在后续磨削中逐渐释放,导致成品放置一段时间后精度漂移。这类问题在交付检验时往往难以发现,却在模具服役初期集中暴露。
行业内的应对思路正在分化。一部分企业通过真空热处理和深冷处理降低残余奥氏体含量,以设备投入换取变形稳定性;另一部分企业则优化装炉方式和冷却均匀性,从工艺细节入手压缩变形分散度。两条路径的共同指向是:热处理不再被视为单纯的硬化手段,而是精度形成的关键工序。
即便所有冲压模具配件单件合格,装配现场仍然面临误差累积的现实。模架的孔位加工偏差、导柱安装垂直度、导套压入后的内孔收缩量,这些因素叠加后可能使导向间隙偏离设计值。高速冲压时,间隙不均会引发侧向力波动,加速导向面的磨损,进而影响冲裁断面质量。
一些模具企业开始采用配磨配研的方式,在装配阶段对导向副进行现场修正,以抵消累积误差。这种做法对装配人员的技术经验依赖较高,难以标准化复制。更系统的解法是建立从模架加工到配件安装的尺寸链分析模型,在设计阶段就预留补偿量,使各环节的公差分配与最终精度目标相匹配。
冲压模具配件的产业进阶,本质上是从单件精度竞争转向系统一致性管理。这要求配件供应商不仅提供合格产品,还要提供可追溯的过程数据;要求模具制造企业不仅关注进料检验,还要建立装配环节的误差预测与补偿机制。产业链上下游之间的信息传递越充分,精度传递链上的隐性损耗就越可控。
当前,部分冲压模具配件企业已经开始向客户开放热处理变形数据和批次一致性报告,模具制造端也在尝试将装配实测数据反馈给配件供应商,形成双向的质量闭环。这种协同模式尚在起步阶段,但它指向了一个清晰的方向:模具精度的下一轮提升,将更多来自系统协同而非单点突破。
对于冲压模具配件行业而言,精度一致性的竞争才刚刚开始。谁能把材料、热处理、加工和装配环节的数据打通,谁就能在模具寿命和稳定性的较量中占据主动。这不是某一道工序的升级,而是整个精度传递链条的重新组织。
 非标产品
 收藏夹
 我的订单
 个人中心
 联系客服
 网站操作指南

 快速报价
 (


 客服微信