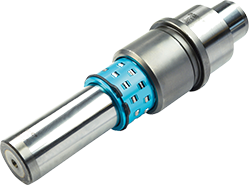
在冲压成形领域,氮气弹簧早已不是陌生事物。从替代传统弹簧与聚氨酯弹性体,到实现更高的初始力值与更稳定的压力曲线,氮气弹簧的技术演进始终围绕"力"这一核心变量展开。然而,当行业讨论聚焦于力值大小、行程长度与寿命指标时,一个同样关键却长期处于视野边缘的维度——时间——正在被重新审视。TECAPRES延时氮气弹簧所代表的,正是从"力值管理"向"力值释放节奏管理"的工程认知跃迁。
冲压工艺的本质,是在极短时间内完成材料的塑性变形与分离。一次典型冲压行程往往在数百毫秒内结束,而在这短暂的时间窗口内,模具各功能部件的受力状态却经历着复杂的时序变化。传统氮气弹簧的输出力值随行程变化,其压力曲线由初始充气压力与容积压缩比决定,属于"位置驱动"的被动响应模式。
这种模式在多数常规冲压场景中表现良好,但在一些对力值时序敏感的场景中,问题开始显现。例如,在拉延工序中,压边力的建立时机与成形力的施加时机之间存在微妙的匹配关系;在冲裁工序中,卸料力的释放节奏直接影响制件平整度与模具刃口受力。当氮气弹簧的力值释放完全依赖机械行程位置时,工艺人员只能通过调整行程或更换弹簧规格来间接影响时序,缺乏直接的控制手段。
延时氮气弹簧的技术思路,正是在这一背景下浮现:通过引入可控的延时机制,使弹簧的力值释放不再与行程位置严格同步,而是在时间轴上获得一个可调节的"相位差"。这一看似简单的变化,实际上为冲压工艺打开了一个新的参数维度。
要理解延时氮气弹簧的工程价值,需要先厘清其技术实现的基本逻辑。从公开的技术资料来看,延时功能的实现通常依赖于弹簧内部的气体流道设计与阻尼结构优化,使高压气体在特定阶段以受控速率释放或补充,从而在输出力值上形成时间延迟效应。
这种设计带来的直接效果是:在冲压行程的某一阶段,弹簧的输出力值不再瞬时达到理论值,而是呈现出一种可控的渐进特性。对于工艺设计而言,这意味着可以在不改变弹簧规格、不调整模具行程的前提下,通过选择不同延时特性的弹簧产品,实现对力值施加节奏的精细调节。
值得注意的是,延时并非"延迟越好"。延时时间的长短需要与具体工艺的节拍要求相匹配。延时过短,效果不明显;延时过长,则可能干扰正常的生产节拍,甚至影响制件质量。因此,延时氮气弹簧的选型本质上是一个工艺匹配问题,而非单纯的参数追求。
从工程实践的角度看,延时氮气弹簧的价值在几类典型冲压工序中表现得较为突出。
在深拉延成形中,压边力的建立与材料流动之间存在动态博弈。传统方案中,压边力随行程快速上升,容易在成形初期造成材料流动受阻,形成局部减薄或开裂风险。延时氮气弹簧通过延缓压边力的峰值到达时间,为材料在成形初期的流动留出更充裕的窗口,有助于改善成形质量。当然,这一效果需要在具体材料、板厚与零件几何形状条件下进行验证,并非普适规律。
在冲裁与精冲工序中,卸料力的时序特性对制件断面质量与模具刃口寿命有直接影响。延时设计可以使卸料力在冲裁分离完成后再充分释放,减少刃口区域的附加应力,对延长模具维护周期具有积极意义。这一方向的应用观察,正在一些精密冲压场景中积累数据。
在复合模与多工位级进模中,各工位之间的力值时序协调更为复杂。延时氮气弹簧为工位间的力值相位调整提供了一种新的调节手段,使模具设计人员在排样与结构设计阶段拥有更丰富的参数空间。
需要强调的是,延时氮气弹簧并非适用于所有冲压场景的"通用升级方案"。其技术优势的发挥,建立在明确的工艺需求与充分的验证基础之上。
首先,延时特性与弹簧的力值规格、行程范围之间存在耦合关系。不同规格产品的延时能力存在差异,选型时需要综合考虑力值、行程、延时特性与安装空间等多重约束。其次,延时氮气弹簧对气源稳定性与维护管理提出了更高要求,延时特性的可重复性依赖于稳定的充气压力与良好的密封状态。再次,延时效果的评估需要建立在对制件质量、模具受力与生产节拍的综合分析之上,单一指标的改善不足以支撑选型决策。
从行业发展的角度看,延时氮气弹簧所代表的技术方向,折射出冲压工艺控制从"粗放用力"向"精细用时"的演进趋势。当力值管理已经达到较高水平之后,时间维度的精细化控制将成为新的技术竞争点。这一趋势对弹簧制造商的气体流道设计能力、密封可靠性以及应用技术支持能力都提出了更高要求,也为冲压工艺人员提供了值得关注的新工具。
在模具技术日益走向精细化与系统化的今天,任何一个被忽视的维度都可能成为质量提升的瓶颈,也可能成为工艺突破的入口。延时氮气弹簧的意义,或许正在于提醒行业:在关注"用多大力"的同时,也值得认真思考"在什么时刻用力"。
 非标产品
 收藏夹
 我的订单
 个人中心
 联系客服
 网站操作指南

 快速报价
 (


 客服微信