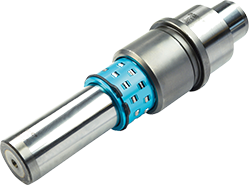
在冲压模具的导向系统中,导柱导套往往占据设计与采购讨论的中心位置,而卸料板导柱则长期处于一种“隐形支撑”的位置。它不直接参与上下模座的主导向,也不像滚珠导柱那样承担高刚性导向任务,但在卸料板与凸模、凹模之间的分离与复位环节中,卸料板导柱所承担的导向逻辑,实际上决定了卸料动作的平稳性、板件运动的重复精度以及模具在高速冲压下的稳定性。
从结构功能上看,卸料板导柱通常安装于下模或卸料板本体,与卸料板上的导套配合,形成一套相对独立的副导向系统。它的核心任务并非承受合模时的主要冲击载荷,而是在卸料板随冲压行程上下运动的过程中,限制卸料板的横向窜动与偏转趋势。当冲压速度提升、板料厚度波动或凸模数量增多时,卸料板所受的侧向力会显著增加,若卸料板导柱的导向间隙与刚性匹配不当,卸料板便容易出现微小的倾斜或偏移,进而影响卸料力的均匀分布,甚至造成局部过载与板件卡滞。
工程实践中,卸料板导柱的选型常被简化为“按孔位配尺寸”,但这种做法忽略了导向副在动态工况下的实际受力状态。卸料板在复位过程中并非始终处于理想垂直运动,受弹簧力、氮气弹簧力以及板料回弹的共同作用,卸料板会产生一定的翻转力矩。卸料板导柱需要在这一力矩作用下保持足够的抗弯能力,同时其与导套的配合间隙又要控制在合理区间,既不能过紧导致摩擦发热与磨损加剧,也不能过松而丧失导向意义。这种“刚性”与“柔性”之间的平衡,恰恰是卸料板导柱设计中最容易被忽视的环节。
从失效模式来看,卸料板导柱的常见问题并不总是断裂或严重磨损,更多表现为导向面的偏磨、拉毛以及配合间隙的逐渐增大。偏磨往往源于安装孔位与卸料板导套孔的同轴度偏差,或者导柱安装基准面与卸料板运动方向不垂直。这类偏差在单次冲压中影响有限,但在连续高速生产条件下会不断累积,最终导致卸料板运动轨迹发散,冲压件毛刺增大、尺寸散差扩大。值得注意的是,这类失效具有明显的渐进性,往往在模具出现明显异常之前就已经发生,因此对卸料板导柱的维护检查不应仅停留在“是否断裂”的层面,而应关注导向面的接触痕迹与间隙变化趋势。
材料与热处理工艺对卸料板导柱的服役表现同样关键。由于卸料板导柱在每次冲压行程中都要经历往复摩擦,其表面硬度与芯部韧性的匹配直接影响耐磨性与抗弯强度的平衡。表面硬度不足会导致导向面早期磨损,而整体硬度过高则可能在侧向冲击下发生脆性断裂。当前行业中,针对卸料板导柱的热处理工艺已从单一淬火向表面强化与心部调质相结合的方向演进,部分产品通过渗氮或高频淬火处理,在保持芯部韧性的同时提升表面耐磨性。但工艺参数的稳定性仍是影响批次一致性的关键变量,不同热处理炉次之间的硬度散差,往往会在装配现场转化为配合手感的差异。
装配环节中,卸料板导柱的安装方式同样值得重新审视。常见的压入式安装对安装孔的尺寸精度与表面粗糙度要求较高,若孔壁存在毛刺或锥度,导柱压入后容易出现垂直度偏差。而采用带台阶或法兰结构的卸料板导柱,则可以通过轴向定位面来保证安装基准的可靠性,降低对安装孔深度的敏感度。在实际模具装配中,卸料板导柱与导套的配研过程不应被简化为“能滑动即可”,而应关注全行程范围内的配合手感一致性,以及卸料板在多个导柱共同作用下的运动同步性。多导柱布置时,各导柱之间的平行度偏差会形成“过定位”效应,若不在装配阶段进行合理调整,反而会增大运动阻力。
从维护角度看,卸料板导柱的润滑状态与清洁度往往被低估。冲压过程中产生的金属碎屑、粉尘与油污容易在导柱表面附着,形成磨粒磨损。定期清洁与适量润滑可以显著延长导向副的使用寿命,但润滑剂的选择需兼顾与冲压油的相容性,避免因润滑剂流失或结焦而加剧磨损。此外,卸料板导柱的更换不应被视为孤立的配件替换,而应结合卸料板导套的磨损状态进行成对评估,否则新旧导向副的间隙不匹配会加速整体失效。
综合来看,卸料板导柱虽不处于模具导向系统的“主舞台”,但其在卸料板运动控制中的支撑作用不容忽视。从选型阶段的受力分析,到安装阶段的垂直度控制,再到使用阶段的间隙监测与润滑维护,卸料板导柱的工程逻辑贯穿模具服役全周期。对于冲压生产而言,重新认识这一“隐形支撑”环节,有助于将导向系统的精度管理从主导向副延伸至副导向副,从而在高速、精密冲压场景下获得更稳定的卸料表现与更可控的模具维护节奏。
 非标产品
 收藏夹
 我的订单
 个人中心
 联系客服
 网站操作指南

 快速报价
 (


 客服微信