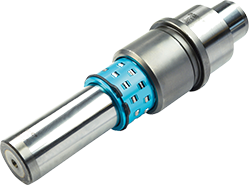
在塑胶模具的导向系统中,导柱与导套的配合间隙是一个常被简化为“按标准取值”的参数。然而,当模具进入连续生产状态,温度循环、材料磨损与润滑衰减共同作用,间隙的实际状态会偏离初始设计值。对于塑胶模而言,这种偏离不仅影响合模精度,还可能波及制品飞边、型腔错位等成型质量问题。重新审视配合间隙的工程逻辑,比单纯追求某一精度等级更具现实意义。
塑胶模具在注塑过程中,型腔区域温度通常高于模架外围,导柱与导套所处位置的温度场并不均匀。导柱多为合金钢材质,导套则可能采用铜基合金或自润滑材料,两者线膨胀系数存在差异。当模温升高时,导柱外径与导套内径的热膨胀量并不一致,原本设计的间隙可能被压缩甚至趋近于零。若初始间隙未预留足够的热补偿余量,局部温升较高的导柱区域容易出现配合过紧,导致导向面擦伤或运动阻滞。
工程实践中,部分模具在冷态装配时手感顺滑,但连续生产数小时后出现开合模阻力上升,往往与热态间隙收窄有关。合理的做法是依据模具工作温度区间,分别计算导柱与导套的热膨胀量,在常温装配间隙中叠加温差补偿项。对于温升较大的模具,适当放宽初始间隙并非精度妥协,而是为热态运行留出安全边界。
与热膨胀导致的间隙收窄相反,长期运行中导柱导套的导向面磨损会使间隙逐步扩大。塑胶模具的开合模频率高,导向面在每一次循环中承受摩擦与侧向微载荷,磨损量随循环次数累积。值得注意的是,间隙扩大与磨损量之间并非线性关系:当间隙增大到一定程度,导向面接触状态从面接触退化为局部点接触,单位面积压力上升,磨损速率反而加快,形成间隙扩大的正反馈。
这一过程对塑胶模具的影响体现在多个层面。间隙过大时,动模与定模的合模对中精度下降,型腔与型芯的配合面可能出现错位,薄壁制品易产生壁厚不均;同时,导向面的间隙晃动会改变分型面的贴合状态,增加飞边风险。因此,导柱导套的维护不应仅以“是否卡滞”为判断标准,而应关注间隙是否进入加速磨损区间。定期测量配合间隙并记录变化趋势,比单次手感检查更能反映导向系统的真实状态。
润滑介质在导柱导套配合中承担着隔离摩擦面、带走磨损微粒的作用。塑胶模具的润滑条件相对复杂:一方面,注塑环境中的塑料挥发物可能侵入导向面,稀释或污染润滑脂;另一方面,频繁开合模使润滑脂在反复挤压下发生迁移,局部区域出现润滑不足。润滑状态的衰减会改变摩擦系数,进而影响间隙的磨损速率。
对于采用自润滑导套的塑胶模具,石墨或二硫化钼等固体润滑剂的转移膜形成需要一定的磨合过程。若装配间隙偏小,磨合期接触压力过高,转移膜难以均匀铺展,反而加剧初期磨损。反之,间隙偏大则接触应力不足,固体润滑剂难以有效附着。因此,润滑方式与间隙设计之间存在匹配关系,脱离润滑条件单独讨论间隙值,难以获得稳定的导向性能。
塑胶模导柱导套的维护长期以“损坏后更换”为主,这种被动模式忽略了间隙演化的渐进性。更合理的做法是建立基于运行数据的维护节奏:记录模具累计开合模次数、工作温度区间和间隙测量值,结合制品质量波动情况,判断导向系统所处的磨损阶段。当间隙变化速率出现拐点,或制品对中精度开始敏感时,提前安排导套更换或导柱修磨,避免间隙进入加速磨损区间后引发连锁损伤。
此外,导柱与导套的更换并非总是成对进行。在磨损以导套为主的情况下,单独更换导套并重新配作间隙,可以在控制成本的同时恢复导向精度。但需注意,新导套与旧导柱的配合面形貌存在差异,磨合期的润滑管理需要相应调整。维护策略的精细化,本质上是对间隙生命周期各阶段特征的针对性回应。
塑胶模导柱导套的配合间隙,是一个随温度、磨损和润滑状态动态变化的工程参数。将其视为固定不变的装配尺寸,容易在热态运行和长期磨损中陷入被动。从热膨胀补偿到磨损趋势监测,再到润滑与间隙的匹配设计,围绕间隙稳定性的系统化思考,有助于提升塑胶模具的导向可靠性,也为配件选型与维护计划提供了更具操作性的依据。
 非标产品
 收藏夹
 我的订单
 个人中心
 联系客服
 网站操作指南

 快速报价
 (


 客服微信